

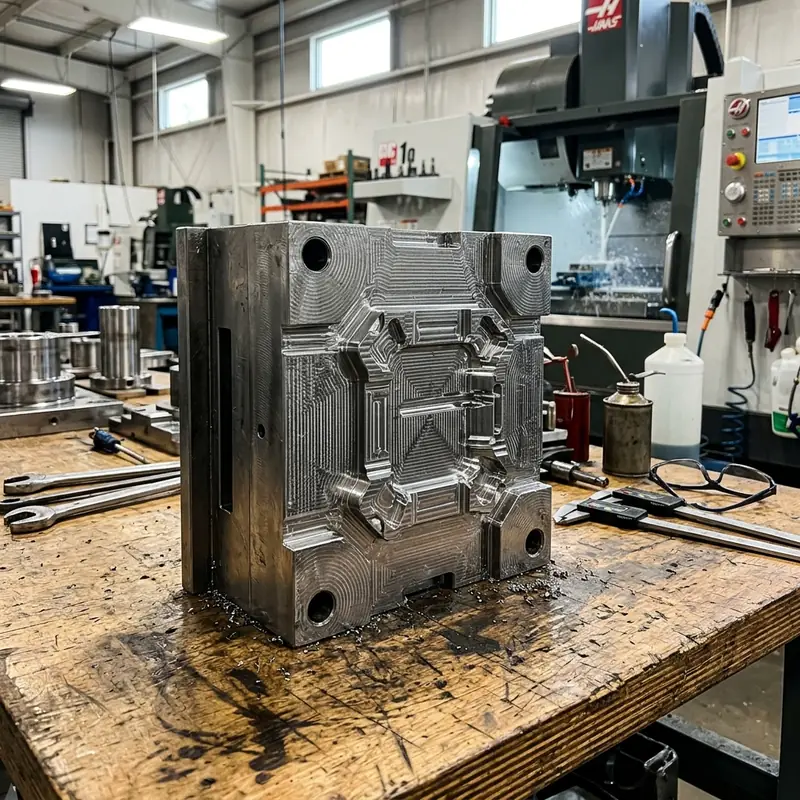
一、技术背景与制造核心挑战
在先进高端装备制造与现代精密加工领域,围绕塑料制品翘曲变形与不对称收缩的模具结构反变形设计(补偿预加)实战解析的技术要求已进入微米级时代。无论是人形机器人微型减速器传动构件、低空飞行器轻量化航空结构件,还是半导体设备高洁净反应腔体与高寿命精密模具,传统的粗放型加工方式极易引发材料内部残余拉应力集中、热膨胀形变超差及微观组织损伤等质量顽疾。
- 材料各向异性与残余应力释放: 在进行高速大切削量粗加工后,工件内部固有晶格残余应力急剧失衡,极易在精切削后产生不可逆翘曲。天麒模具采用阶段性去应力回火与深冷时效处理,将后续加工微观变形量严格锁定在0.003mm以内。
- 硬态/难加工切削热聚集与刀具磨损: 针对硬态淬硬钢(HRC58~64)、耐热高温合金或高粘性钛合金,刀具线速度、进给量与排屑微环境的微米级失配会导致刀具瞬时崩刃磨损与表面烧伤。
- 全流程恒温与基准同心度管理: 精密零件的微米级公差受温差影响显著,天麒模具常州制造车间常年保持±1℃恒温环境,并严格执行“多工序基准同一化”,彻底消除二次装夹偏心误差。
二、天麒模具标准化工序实施方案
天麒(常州)模具加工有限公司依托完整的自营车间设备矩阵(涵盖五轴联动加工中心、高精度慢走丝线切割、数控镜面电火花机、大型精密水磨机及蔡司三坐标检测中心),针对本项工艺建立了严谨闭环的加工工步:
工步一:三维数模评审与CAM路径优化
工程部导入3D模型(STEP/X_T),2小时内完成可制造性DFM分析,依据材料力学特性采用UG/PowerMILL定制高速摆线与等高环切清角刀路,杜绝满刀冲击与刀具颤振。
工步二:高速数控切削与阶梯留量控制
数控开粗留量0.3~0.5mm,半精加工去应力留量0.05~0.08mm;精加工阶段采用进口微粒超硬涂层刀具与高压微量润滑微切削,保证表面平整无接刀台阶。
工步三:慢走丝/镜面火花/大水磨精密联动
针对微细狭窄特征与高硬度配合面,采用慢走丝“割一修四”无变质层修切,镜面火花机微能放电消除白层,精密平面水磨机完成微米级端面精平磨。
工步四:蔡司三坐标全尺寸FAI检测与质保出厂
工件送入恒温质检室恒温静置后,采用德国蔡司CMM三坐标测量机进行全要素三维尺寸与形位公差评定,出具正式检测报告与材料原厂材质书后防护打包。
三、核心加工工艺与技术参数对比表
四、常见工程技术痛点与解决方案 (FAQ)
Q1:在加工此类型结构件时,如何彻底消除薄壁或长悬臂部位的颤振与接刀痕?
A:薄壁颤振的核心是切削力诱发了零件的固有共振频率。天麒模具采用三阶应对策略:第一,采用不等齿距与大螺旋角特种立铣刀打碎切削频率;第二,采用“对称等高分层剥皮法”,两侧轮番微量切削,相互提供背向支撑;第三,深腔薄壁背面灌注专用低熔点可溶合金或石蜡作为临时吸振垫层,加工完毕温水冲洗融化,表面光洁无瑕。
Q2:如何确保从单件首件打样到中小批量生产时的尺寸公差完全一致(100%互换性)?
A:互换性依赖于刚性工艺规范而非工人的随性操作。天麒模具在首件验证合格后,锁定CAM三维刀路程序、刀具品牌型号及装夹气动扭矩,严禁机台操作工私自改动参数;批量切削时采用气动零点定位托盘与主轴在线对刀激光测头,实时自动补偿刀尖磨损量,确保每一批产品公差分布落在高斯曲线中央。
Q3:如果客户提供的3D图纸与2D工程图标注存在公差冲突,天麒模具如何处理?
A:天麒模具设有严格的前期图纸审核闭环机制。工程部接收图纸后,若检测出3D数模实体尺寸与2D图纸标注公差存在分歧,系统自动标记预警;我们会在2小时内主动与客户研发设计师书面沟通确认,并在双方签字确认的修正版2D工程图指导下编程下发车间,从源头杜绝做错报废风险。
天麒(常州)模具 · 实体源头加工大厂品质保障
二十年专注精密注塑模具制造、模仁型腔加工、五轴数控精密零件切削、慢走丝线割与工装治具定制,看图快速报价,按图保公差!