

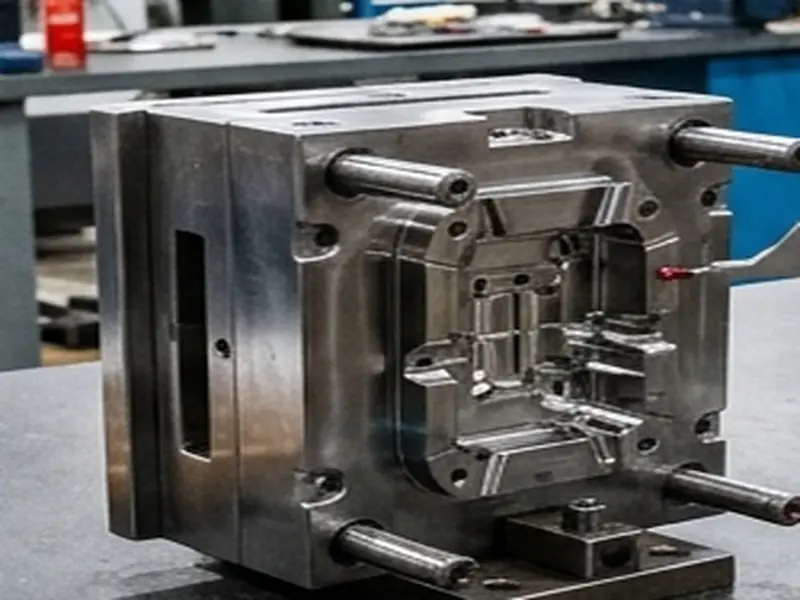
“质量是机加工企业的立足之本”。对于按图定制的机械零件与注塑模具而言,差之毫厘往往直接导致模具漏胶或流水线工装无法装配。天麒(常州)模具加工有限公司虽然是实体自营车间,但始终坚持对标现代精益制造品质管理规程,建立了一套涵盖图纸会审、工序互检至最终全检的“四严”品质闭环。
一、第一关:投产前图纸会审与工艺定标
任何零件在下料编程前,必须经车间主管与编程主管双重审图:核实 3D 与 2D 图纸的一致性;明确关键配合尺寸(公差 ≤0.01mm)与加工基准面;确定开粗留量与后续精磨、线割余量;制定工序流转跟踪卡,专卡随件流转。
二、第二关:机内首件必检与三方确认制
在批量加工(>5件)或关键模仁精铣时,严格执行“首件必检”:
- 操作工自检:机加工完毕第一件零件后,不下机床直接用千分尺打表测量关键孔径与外形;
- 质检员复检:取下首件送至 00 级大理石恒温检验平台,使用数显测高仪与外径千分尺测量全尺寸;
- 班长批准投产:自检与复检数据 100% 录入质检单,双方签字确认合格后,机床方可开启后续批量切削。
三、第三关:工序流转互检(粗铣-线割-放电-精磨)
零件在工序交接时实行“上一道工序未合格,下一道工序拒绝接收”的互检机制。例如线切割师傅在接收研磨后的模板时,必须复核模板平行度;火花机师傅在接收精雕紫铜电极时,必须复核电极打表基准面,防错纠错于萌芽状态。
四、第四关:出厂 100% 尺寸全检与合格发货
所有成品在清洗防锈包装前,统一在车间质检台进行终检:
- 外观检验:表面无划伤、磕碰、锈斑,棱角机内平滑倒角无毛刺;
- 螺纹与销孔:使用标准螺纹通止规与针规 100% 试穿,手感顺畅无旷量;
- 随货附带检验单:提供关键配合尺寸实测数据表,让客户收货装配省心、放心。