

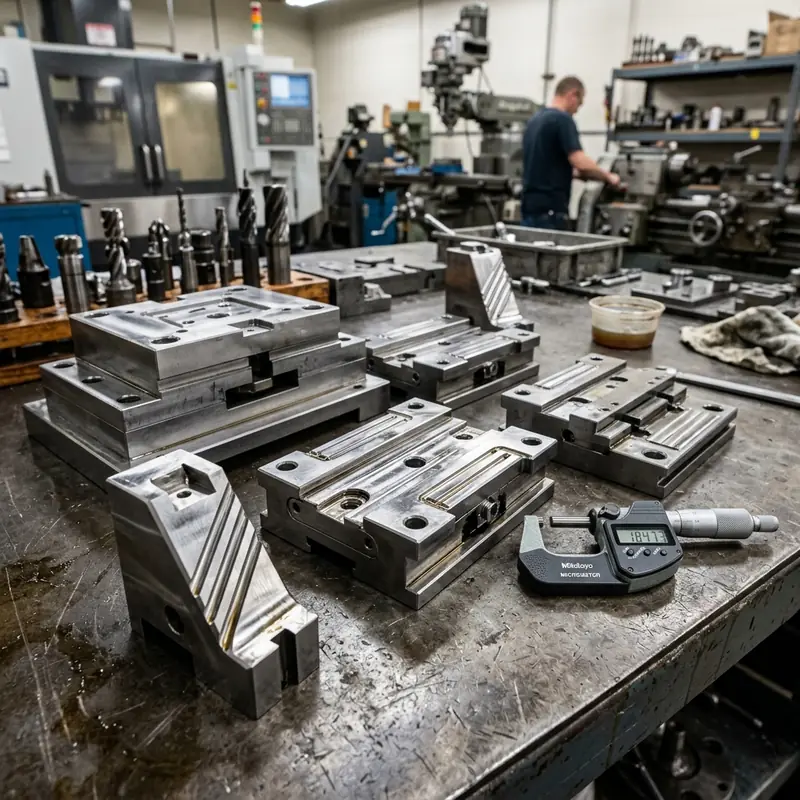
一、技术背景与制造核心挑战
在现代精密制造业中,围绕模具液压抽芯与机械抽芯机构加工公差控制:行位卡死预防与受力分析的技术要求日益严苛。针对高寿命注塑模具、精密机械配合构件以及高复杂度五轴联动工件的加工,传统的粗放型加工方式极易导致表面微裂纹、热变形累积以及尺寸超差等问题。
- 材料组织稳定性控制: 在进行高速大切削量粗加工后,工件内部残余内应力释放是导致精加工尺寸跑偏的主要原因。天麒模具采用阶段性去应力回火工艺,将后续加工变形量控制在0.003mm以内。
- 刀具磨损与轨迹补偿: 针对淬火硬料(HRC48~62)或难加工铝合金/不锈钢,刀具线速度与每齿进给量的精确匹配直接决定零件表面质量与形位公差。
- 热膨胀与环境温湿度管理: 精密零件的微米级公差受温差影响显著,天麒模具常州基地恒温恒湿车间将全天温差抑制在±1℃以内,杜绝因室温波动引发的热胀冷缩误差。
二、天麒模具标准化工序实施方案
天麒(常州)模具加工有限公司依托完整的实体车间设备矩阵(涵盖高速CNC、五轴加工中心、慢走丝线切割、镜面火花机及大水磨),针对本项工艺制定了标准化的工序控制闭环:
工步一:前期DFM与三维刀路编程
工程部接收客户3D图纸(STEP/X_T)后,2小时内完成开模斜度、壁厚均匀性及加工干涉分析,采用UG/PowerMILL定制高速摆线与等高环切清角刀路。
工步二:CNC高速铣削与阶梯留量
开粗留量0.3~0.5mm,半精加工去应力留量0.05~0.08mm,精加工采用进口微粒超硬涂层刀具微量高速精铣,确保曲面与分型面平整无接刀痕。
工步三:特种放电/线割/磨削辅助
深腔窄槽采用高纯紫铜电极镜面火花机放电加工(表面粗糙度达Ra0.2),精密配合台阶与孔位配合慢走丝多次切割,形位公差稳定在±0.003mm。
工步四:蔡司三坐标100%全尺寸质检
工件完工后进入恒温品检室,德国蔡司(ZEISS)三坐标打点扫描,出具权威尺寸测量报告与形位公差评定书,杜绝任何不良品流入下道工序。
三、关键工艺参数与实测公差对照
在实际生产中,为了保障批量加工的一致性与高互换性,天麒模具技术部严格执行以下基准控制规范:
| 受控检测项目 | 行业通用公差 | 天麒工厂实测控制标准 | 主要检测量具/手段 |
|---|---|---|---|
| 配合面平面度与垂直度 | ≤ 0.015mm | ≤ 0.005mm | 精密大水磨 / 蔡司三坐标 |
| 精密模仁型腔轮廓度 | ± 0.010mm | ± 0.003 ~ 0.005mm | 高速CNC精修 / 三维激光比对 |
| 孔位中心距与同轴度 | ± 0.010mm | ± 0.003mm | 蔡司VAST探头连续扫描 |
| 关键工作面表面粗糙度 | Ra 0.8 ~ 1.6 | Ra 0.1 ~ 0.4 (镜面Ra0.02) | 三丰粗糙度仪 / 镜面放电研磨 |
四、工程师应用建议与降本提效策略
结合天麒模具二十余年一线制造实战沉淀,针对模具零配件与高精度机构件加工相关零部件的加工开发,我们向研发设计工程师提出如下优化建议:
- 合理定义配合公差: 避免全图纸盲目标注“±0.002mm”,非配合受力面放宽至±0.02mm,将高精度资源集中于基准面与封胶位,有效降低制造成本20%~35%。
- 工艺让位与转角圆角优化: 在型腔深拐角处尽量预留R0.5~R1.0mm圆角,既能大幅降低刀具折断与磨损风险,又能避免增加昂贵的慢走丝清角与放电工序。
- 前置工艺打样验证: 大批量投产前,建议先通过天麒快速打样通道制作单件/小批量首板,上机实际验证装配配合与动态间隙,避免模具或结构件返工损失。
深耕常州与江阴工业带,全套自有加工车间与德国蔡司质检中心。专注五轴CNC加工、精密注塑模仁、镜面火花放电、慢走丝割件及自动化工装夹具治具定制。图纸技术严密保密,2小时内提供详细工艺方案与出厂价格评估!