

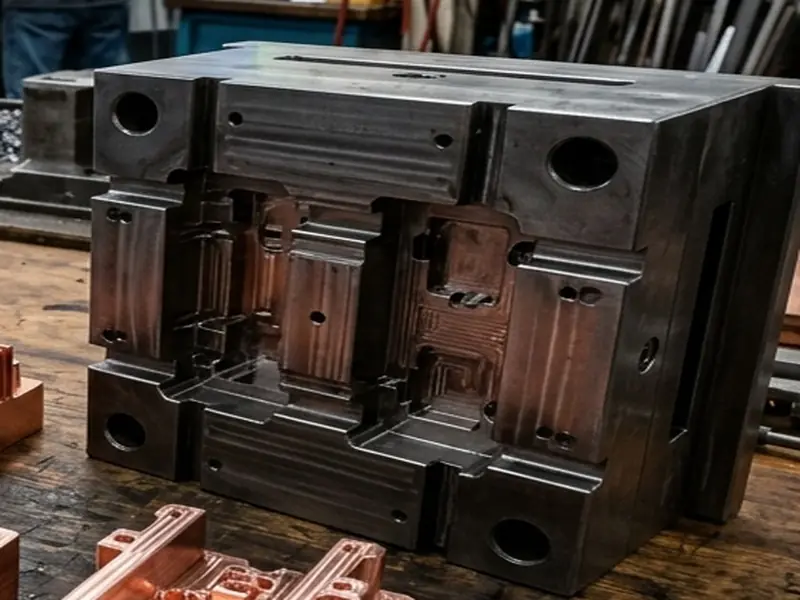
在注塑成型过程中,当塑胶制品外侧存在倒扣、通孔或内侧存在卡扣凸起时,单纯依靠动定模开合无法实现脱模,必须依赖侧向抽芯滑块或内侧斜顶机构。这类机构不仅是机械动作机构,其配合精度更是决定模具使用寿命与制品质量的核心。天麒模具结合机加与装配实战经验,为您拆解各机构的配合公差标准。
一、滑块主体与模架滑块座的配合公差
- 滑动配合间隙控制:滑块体与模座导轨两侧的单边配合间隙严格控制在 0.015 ~ 0.020mm。间隙大于 0.03mm 会导致滑块晃动产生分型错位与注塑披锋;间隙小于 0.01mm 则在注塑机高温膨胀下极易卡死咬合;
- 底部耐磨块修磨:滑块底板与耐磨块采用 Cr12MoV 淬火加硬(HRC 58-60),在平面磨床上精研至平面度 0.003mm,表面交叉加工深 0.3mm 的“菱形储油槽”,注入高温二硫化钼润滑脂。
二、斜导柱与滑块驱动孔的角度设计差
为了防止合模过程中斜导柱与滑块孔发生机械硬碰干涉,行业标准设计准则为:斜导柱角度比滑块锁紧斜度小 2°(例如滑块后背锁紧楔角度为 20°,则斜导柱驱动角度应设计为 18°)。天麒在 CNC 加工斜孔时,通过精密正弦台精确打表调校角度,确保开模瞬间锁紧楔先脱开,斜导柱再平稳驱动抽芯。
三、内侧凹斜顶机构的耐磨配合
斜顶常用于产品内壁倒扣脱模。斜顶杆通常选用 718H 或 SKD61 氮化处理。斜顶底座与顶针板滑座配合要求高精度线切割加工,滑动摩擦面需经过精密油石手工研配,确保顶出与复位往复运动顺滑平稳,顶针孔与斜顶配合间隙保持在 +0.015/+0.020mm 之间。