

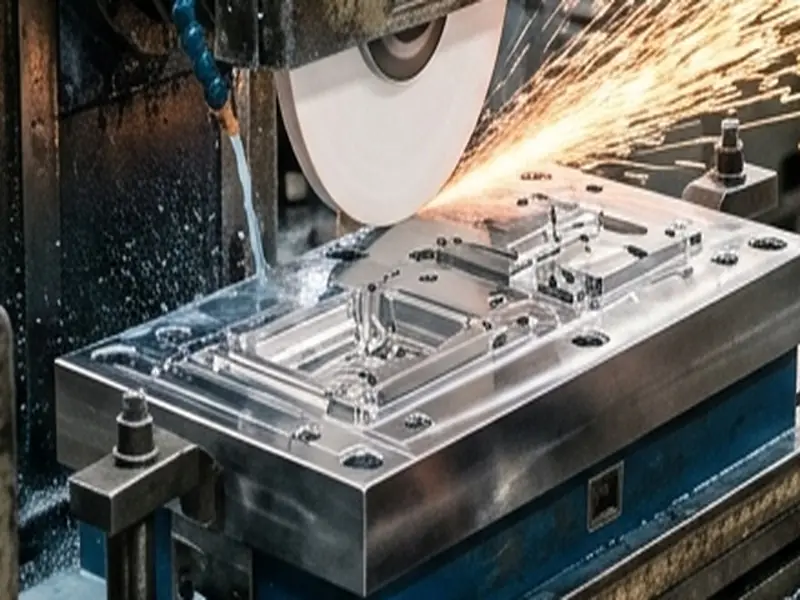
在工业机器人、新能源锂电设备及汽车零部件自动化生产线项目推进过程中,“项目节点紧、图纸修改频繁、单件打样交期苛刻”是自动化集成商面临的普遍痛点。如何在保证 ±0.01mm 核心定位精度的同时,将传统 7 天以上的机加工交期压缩至 2~3 天?天麒模具为您总结出一套行之有效的打样提速与降本方案。
一、常备标准规格预调质铝板与钢板
交期有一半常浪费在原材料锯切与等待上。天麒车间常备多种规格的 6061/7075 预拉伸铝板与 45# 精光调质圆钢。客户发图确认后,1 小时内即可调取现货板材开锯上机,省去 1~2 天的外购备料等待周期。
二、快换定位工装与模块化对刀系统
针对自动化流水线夹具“件小、孔多、品种杂”的特点,我们在数控机床上配备标准化多工位对刀基准与快换气动压板。单次装夹可同时装夹 4~8 件不同的小型气缸定位支架,机床主轴一次换刀连续完成所有零件的打孔、攻牙与沉槽铣削,生产效率提升 60% 以上。
三、工艺协同:帮客户把“难做”改“好做”
许多非标夹具图纸在设计时往往保留了不必要的深直角或超窄深槽,加工难度倍增。天麒工程师在审图阶段会主动与设计人员沟通,在不改变工装定位功能的前提下,将深角优化为 R1.5 刀角过渡,改单孔深沉槽为分体式镶嵌结构,帮助客户将单件加工工时降低 40%,直接节省打样经费。