

一、分型面高刚性基准建立与避空位阶梯落差走刀控制
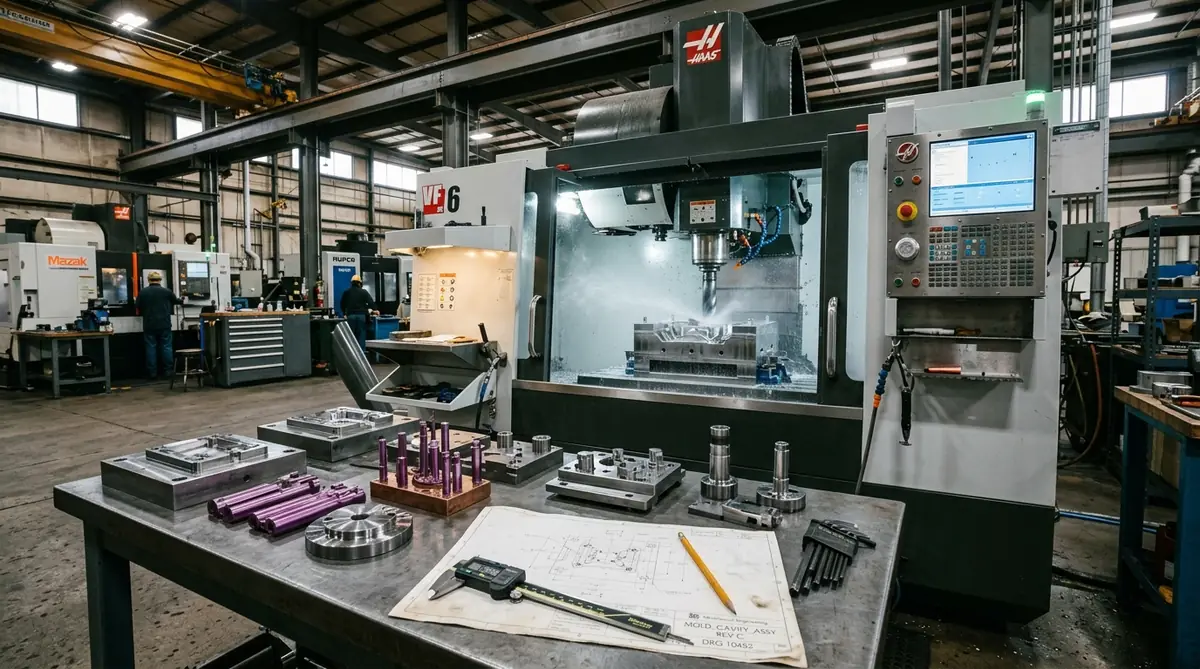
分型面并非全部平整贴合,科学的模具结构是由'精准封胶环带(宽10~15mm)+ 避空沉槽区(深0.5~1.0mm)'组成。若分型面全部平磨,合模锁模力会被大面积分散,导致关键封胶口因锁模压强不足而漏胶。天麒模具在CNC精铣分型面时,采用同一基准、同一把刀具一次性联动铣出封胶位与避空区,封胶台面高度公差严格控制在0~+0.003mm内,使合模机锁模力精准集中于产品轮廓封胶带,实现严丝合缝的微接触密封。
二、滑块导滑槽与斜顶机构的零旷量微米级公差控制
模具滑块与斜顶属于高频往复摩擦滑动部件。间隙过紧会导致开模卡死咬死,间隙过松则会产生产品分型线错位与活动面夹胶飞边。天麒模具对滑块主体与导柱、耐磨青铜导滑板的配合槽实施数控超精微铣与精密平面磨削割配,将滑动导向副双侧间隙精准锁定在0.008~0.012mm的理想动态滑动公差带;斜顶杆配合孔采用慢走丝线切割高精度割配(割一修四),圆柱配合孔表面粗糙度达Ra 0.4μm,确保运动顺滑无阻且滴胶不漏。
三、核心加工工艺与技术参数对比表
四、常见工程技术痛点与现场解决方案 (FAQ)
Q1:为什么模具在合模机上配模红丹很均匀,上了注塑机生产依然有飞边?
A:合模机配模通常是在低压状态(几十吨轻压力)下检查红丹印痕;而在高速高压注塑机上,数十吨甚至数百吨的高压熔融塑料瞬间充填型腔,会导致模仁产生微量的弹性形变(微米级胀模膨胀)。天麒模具在模仁结构设计时通过CAE模流与有限元结构仿真,在分型面外圈预设预压阶梯台阶(预压量通常设计为0.02~0.03mm),注塑高压下模仁受压紧密闭合,彻底消除胀模飞边。
Q2:滑块在长期注塑生产中咬死(拉伤)的主要原因是什么?如何预防?
A:滑块咬死主要由于导滑面润滑失效、切削毛刺未彻底清除或热膨胀导致间隙消失。我们采取三重防护:一是滑块导轨选用镶嵌固体石墨的高力黄铜耐磨板;二是对滑块钢基体实施QPQ盐浴复合氮化处理(表面硬度>HV900,抗咬合性能极强);三是在CNC精铣导滑槽时,边缘全部由机床倒角刀自动倒R0.2微圆角,杜绝锋利锐边刮擦拉伤。
Q3:斜顶杆角度存在误差时,会对塑料制品造成什么致命影响?
A:斜顶角度若存在0.1°的偏差,顶出行程中斜顶头部就会在产品卡扣倒扣处产生强行刮擦拉白、甚至顶穿塑料制件。天麒模具采用三坐标激光连续测量斜顶导向座与顶杆实际空间角度,角度误差控制在±0.02°以内,出厂前在专用试模油压机上完成500次空载往复顶出测试,确保动作顺畅无干涉。
天麒(常州)模具 · 实体源头加工大厂品质保障
二十年专注精密注塑模具制造、CNC五轴数控精密零件切削、航空铝模具高速铣削、慢走丝线割与工装夹具定制,看图快速报价,按图保公差!