

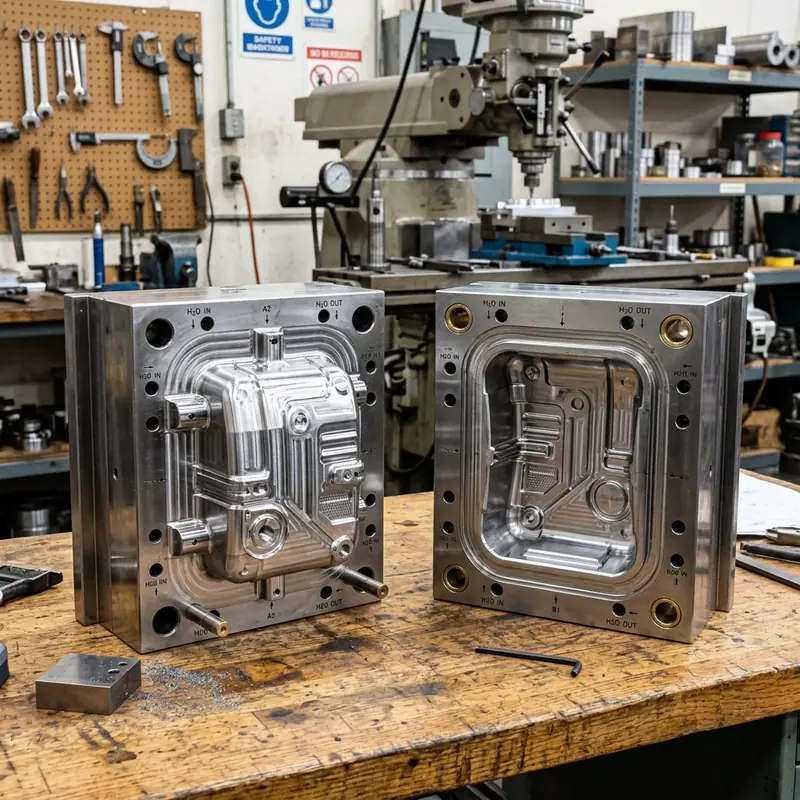
一、大尺寸自由曲面五轴高速高效成形与曲面拼接优化
汽车发泡模与吸塑模通常尺寸达1米至2米以上。若使用普通三轴机床切削,需要频繁接刀且刀长悬伸严重,曲面拼接痕迹明显。天麒模具采用大型五轴龙门加工中心,利用RTCP刀具姿态自适应倾斜功能,始终使用高刚性大直径球头铣刀沿曲面法线高速走刀切削。主轴转速维持在18000~22000 RPM,切削线速度高达1500m/min,表面粗糙度实测达Ra 0.4μm,加工效率较传统机床提高4倍,成型后仅需轻度喷砂或抛光即可满足发泡脱模要求。
二、密集阵列微气孔(Φ0.3~0.5mm)高速钻孔与无毛刺贯通技术
真空吸塑成型的命脉在于模具表面密集的微气孔。成千上万个微孔如果在钻出时内部断刀,整套模具报废;如果孔口有翻边毛刺,吸塑薄片表面就会被拉伤拉白。天麒模具在微孔排气加工中引入专用高频数控微孔雕铣机,配置主轴转速30000~40000 RPM的气浮高速电主轴与微型硬质合金内冷麻花钻;采用参数自适应高频啄钻(Peck Drilling)工艺与高压油雾润滑排屑,单孔钻孔时间仅1.5秒,孔壁光洁、孔口无任何微毛刺,真空抽气通畅均匀。
三、核心加工工艺与技术参数对比表
四、常见工程技术痛点与现场解决方案 (FAQ)
Q1:铸铝发泡模具内部容易产生微小砂眼气孔,天麒模具如何处理?
A:铸造铝合金毛坯内部容易隐藏微观铸造缩孔,一旦切削到表面就会形成凹坑缺陷导致漏气。天麒模具在制造高要求发泡模时,优先推荐客户选用组织致密均匀、无气孔砂眼的锻造铝合金板(如6061-T6或7075);若客户指定铸铝毛坯,天麒在粗加工后会对铸铝基体实施高压浸渗密封处理,并采用激光冷焊修补表面微孔后再行高光精铣,确保气密性万无一失。
Q2:吸塑模具成型薄壁塑料后脱模困难、容易卡模如何解决?
A:脱模卡顿主要由于型腔侧壁拔模斜度不足或表面粗糙度偏高产生真空吸附。我们在CAM编程阶段会对所有深凹槽侧壁严格设置1.5°~3°的合理拔模角;加工完成后对铝合金型面实施特种特氟龙(PTFE)抗粘涂层喷涂或微细哑光喷砂处理,在表面形成微观非粘附气垫层,实现制件注气瞬间自动轻盈脱模。
Q3:大尺寸吹塑铝模具的夹料剪切线(Pinch-off)耐磨寿命如何保障?
A:中空吹塑模具的夹料线在合模瞬间需要将多余的高温塑料管坯切断并压牢,受力极大。普通铝材长期受压容易钝化塌边。天麒模具在吹塑模具关键剪切口部位设计钢铝复合结构:在剪切刃口处预铣精密镶嵌槽,嵌入淬火至HRC56~58的高硬度不锈钢(如420或S136)剪切镶条,使模具兼备铝材的优良冷却性与钢材的超长抗冲压耐磨寿命。
天麒(常州)模具 · 实体源头加工大厂品质保障
二十年专注精密注塑模具制造、CNC五轴数控精密零件切削、航空铝模具高速铣削、慢走丝线割与工装夹具定制,看图快速报价,按图保公差!