注塑模具精密模仁型腔精加工 (S136预硬高镜面钢)
S136预硬模具钢 高端注塑模具

注塑模具精密模仁型腔精加工 (S136预硬高镜面钢)

CNC高速铣削+电火花放电+省模抛光 · 公差 ±0.008mm

项目详情

注塑模具精密模仁型腔精加工 (S136预硬高镜面钢)
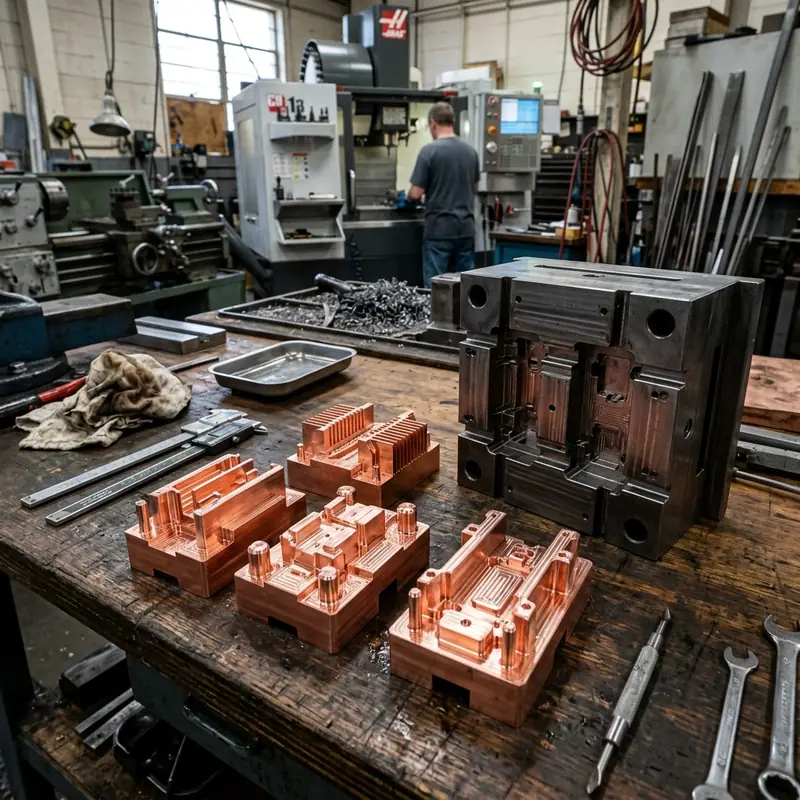
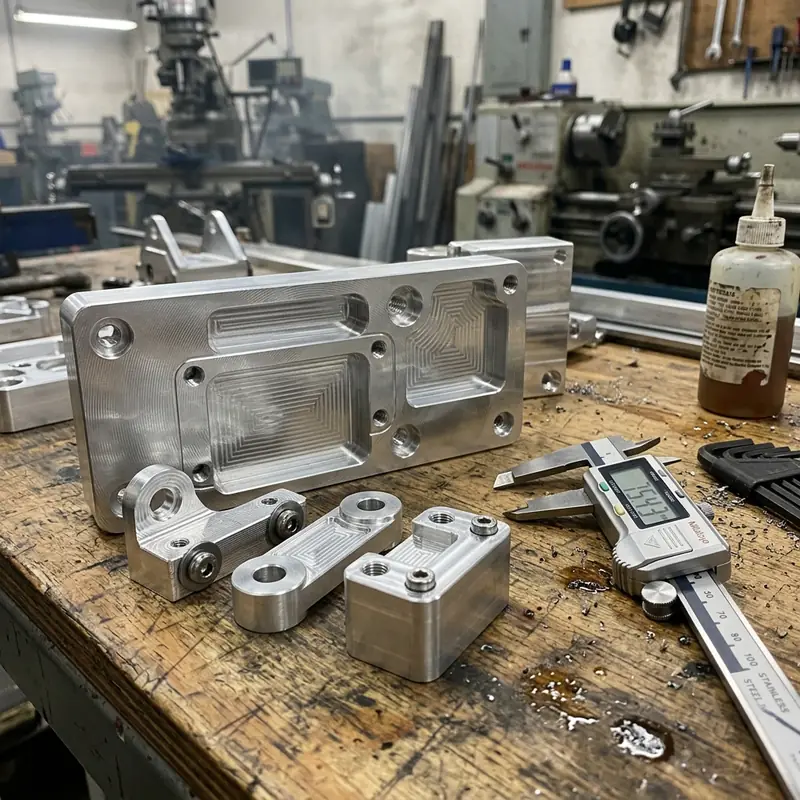
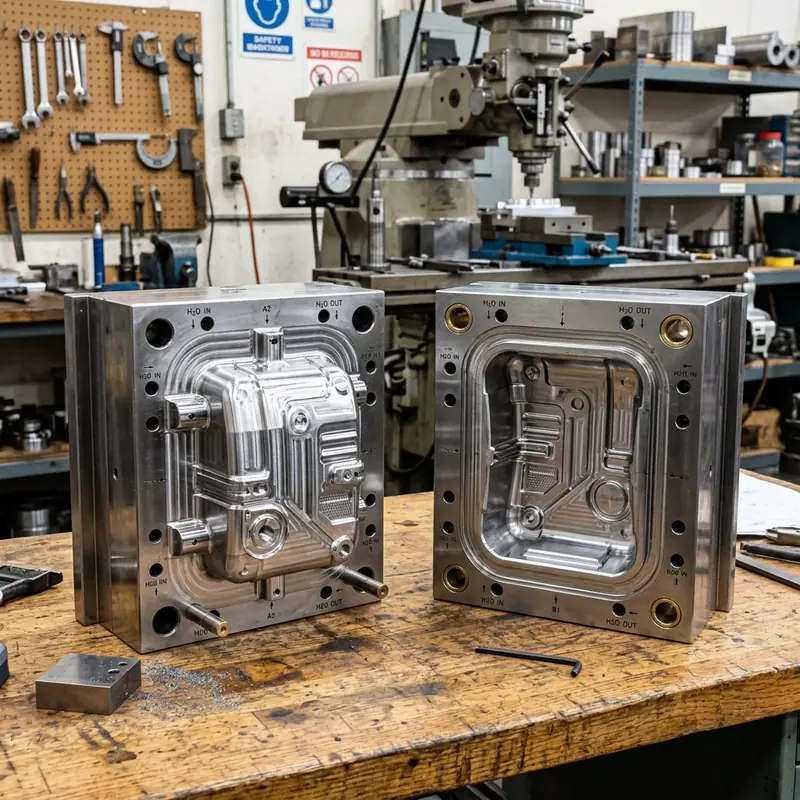
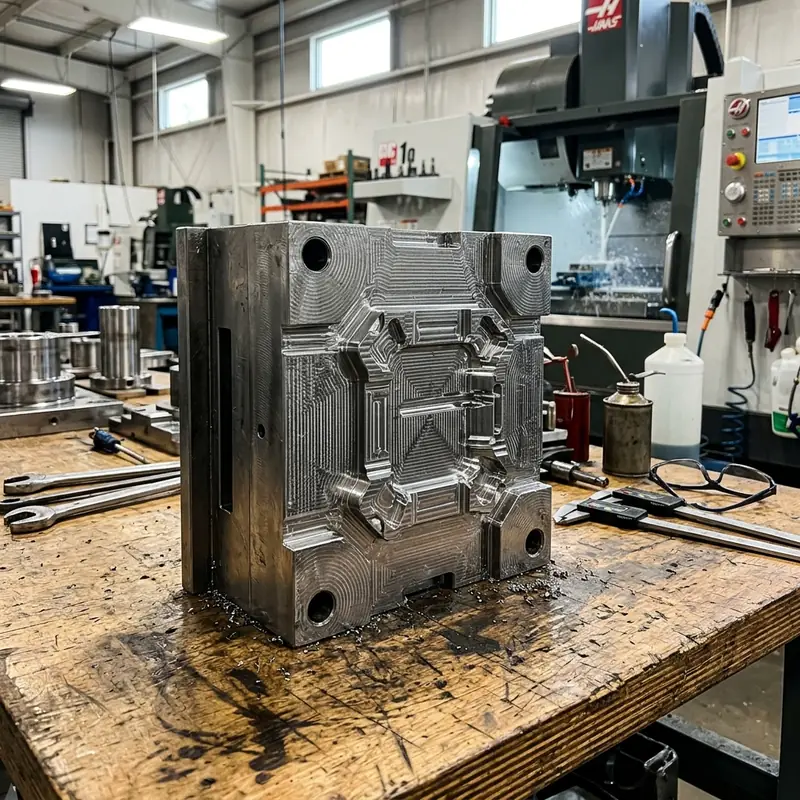
注塑模具精密模仁型腔精加工 (S136预硬高镜面钢) · 车间加工成品实拍 公差 ±0.008mm
技术规格
零件名称
注塑模具精密模仁型腔精加工 (S136预硬高镜面钢)
加工材料
S136预硬模具钢
加工工艺
CNC高速铣削+电火花放电+省模抛光
尺寸精度
±0.008mm
应用行业
高端注塑模具
交付数量
1套2件 (前后模仁)
交付周期
3~5天

加工工艺路线

图纸分析 DFM
材料备料
CNC开粗
精加工
线割/放电
研磨配模
尺寸自检
包装交付

质量保障

🎯
严按图纸公差加工
关键配合尺寸严格把关,加工不到位不出厂
📄
花岗石测量台自检
数显高度尺、卡尺、千分尺层层测量复核
🔬
真材实料不偷料
采用正品模具钢与国标合金料,材质真实可靠
✅
首件确认制度
批量加工前支持首件试样确认,获批后方投产

案例详细说明

项目背景与难点分析 (DFM)

本案例为常州本地某汽车内饰件配套厂商委托定制的注塑模具前后模仁型腔加工。客户产品对外观光洁度及合模缝隙要求极高,型腔内部包含多处深骨位(筋条厚度仅0.8mm,深度达到15mm),拔模斜度仅有0.5度。若直接采用传统铣削,极易发生接刀痕过大及骨位根部过切报废等问题。

材料特性与加工工艺路线

  • 钢料选型:选用进口原厂退火态S136高耐腐蚀镜面模具钢,经真空加硬淬火至HRC 48-52,具有极佳的抛光光泽度和耐磨损抗酸性腐蚀能力。
  • 数控粗铣:在850数控加工中心上,使用φ25圆鼻飞刀盘分层环切强力去料,单边留余量0.35mm,粗铣后自然释放切削应力。
  • 高速精铣:选用φ8、φ4高硬度专用钨钢球头刀进行三维等高轮廓精细铣削,主轴转速8500rpm,表面粗糙度控制在Ra 0.8μm以内。
  • 火花放电 (EDM):针对狭窄深骨位,由精雕机精密加工专用T2紫铜电极,在精密数控火花机上进行微细放电成型,留火花间隙0.06mm,根部圆角R控制在0.1mm以下。
  • 分型面研磨:采用精密平面磨床微量研磨分型配合面,保证对模合模无翘曲、无飞边。

关键配合尺寸实测数据

检测测量项 图纸公差要求 天麒车间实测值 判定结果
模仁长宽外形基准 180.00 ±0.010mm 180.004mm 合格
分型面平整度 ≤ 0.008mm 0.004mm 合格
主型腔深度尺寸 38.50 ±0.015mm 38.508mm 合格
定位销孔中心距 120.00 ±0.008mm 120.003mm 合格
客户验收评价:客户上模架进行试模注射,前3模出样成型饱满,产品分型线光洁平顺无毛刺,顺利通过量产评审,目前已进入批量注塑阶段。

核心指标

加工精度 ±0.008mm
加工工艺 CNC高速铣削+电火花放电+省模抛光
交付数量 1套2件 (前后模仁)
交付周期 3~5天

有类似需求?

上传图纸,15 分钟内获得老师傅专业评估

立即询价
热线:13276265038
微信:/13276265038

支持图纸格式

.STEP .STP .IGS .X_T .DWG .DXF .PDF
电话咨询 极速询价