模具精密紫铜电极/铜公精雕加工 (T2高纯度红铜)
T2无氧紫铜 模具电火花加工

模具精密紫铜电极/铜公精雕加工 (T2高纯度红铜)

高速数控雕铣机微铣削 (24000rpm) · 公差 ±0.005mm

项目详情

模具精密紫铜电极/铜公精雕加工 (T2高纯度红铜)
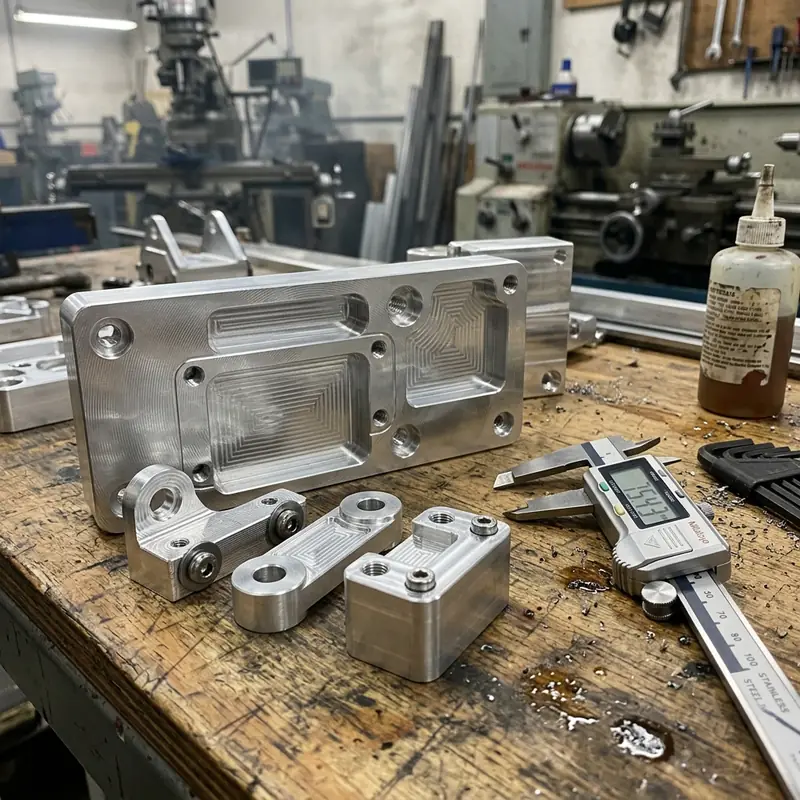
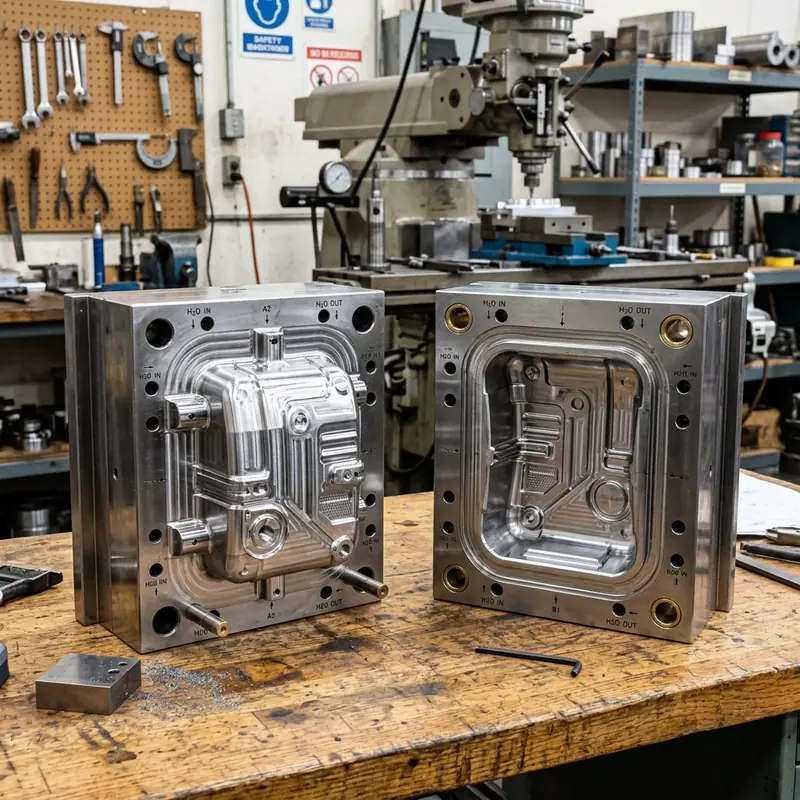
模具精密紫铜电极/铜公精雕加工 (T2高纯度红铜) · 车间加工成品实拍 公差 ±0.005mm
技术规格
零件名称
模具精密紫铜电极/铜公精雕加工 (T2高纯度红铜)
加工材料
T2无氧紫铜
加工工艺
高速数控雕铣机微铣削 (24000rpm)
尺寸精度
±0.005mm
应用行业
模具电火花加工
交付数量
12件
交付周期
1~2天

加工工艺路线

图纸分析 DFM
材料备料
CNC开粗
精加工
线割/放电
研磨配模
尺寸自检
包装交付

质量保障

🎯
严按图纸公差加工
关键配合尺寸严格把关,加工不到位不出厂
📄
花岗石测量台自检
数显高度尺、卡尺、千分尺层层测量复核
🔬
真材实料不偷料
采用正品模具钢与国标合金料,材质真实可靠
✅
首件确认制度
批量加工前支持首件试样确认,获批后方投产

案例详细说明

工艺要点与火花位把控

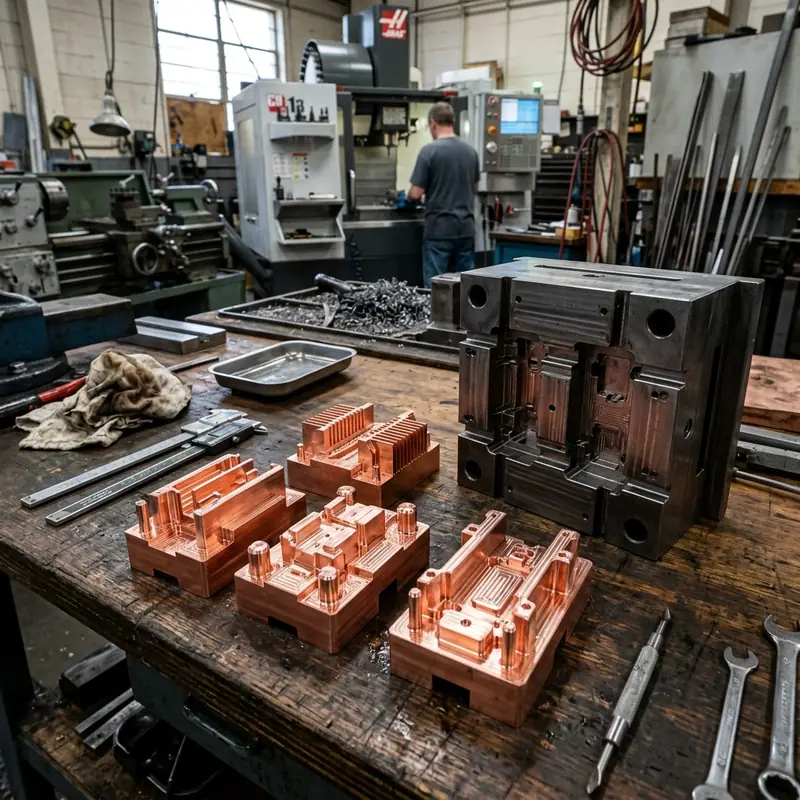
在精密塑胶模具加工中,火花机放电电极(铜公)的制作精度直接决定了最终模具型腔尺寸。紫铜材料质软黏刀,如果转速不足或切削参数不当,极易在微细棱角处产生撕裂和翻边毛刺。天麒模具采用高速雕铣机配合超微粒钨钢刀具,实现镜面级无毛刺成型。

加工细节与规格

  • 火花位精准缩放:粗电极单边预留火花放电间隙0.12mm,精公电极单边预留0.05mm,CAD/CAM编程时严格建立三维模型偏置。
  • 基准面打表加工:每个电极柄部均精密铣削平整的四面找正基准与对刀基准面,方便放电师傅上机后快速寻边分中。

核心指标

加工精度 ±0.005mm
加工工艺 高速数控雕铣机微铣削 (24000rpm)
交付数量 12件
交付周期 1~2天

有类似需求?

上传图纸,15 分钟内获得老师傅专业评估

立即询价
热线:13276265038
微信:/13276265038

支持图纸格式

.STEP .STP .IGS .X_T .DWG .DXF .PDF
电话咨询 极速询价