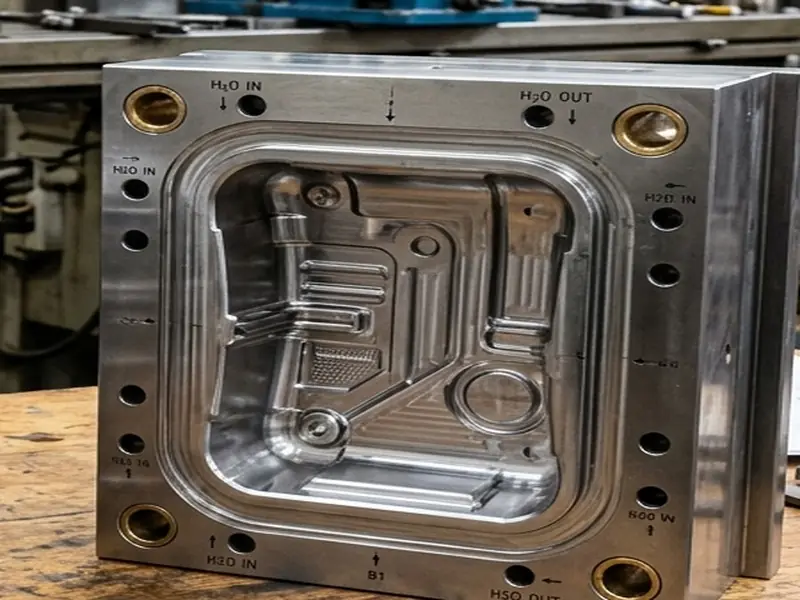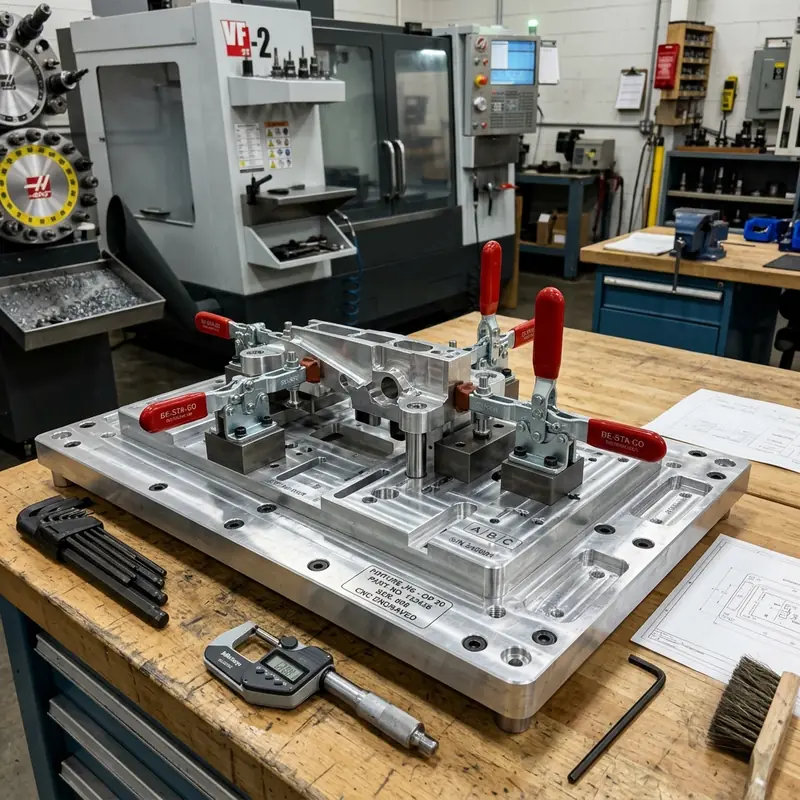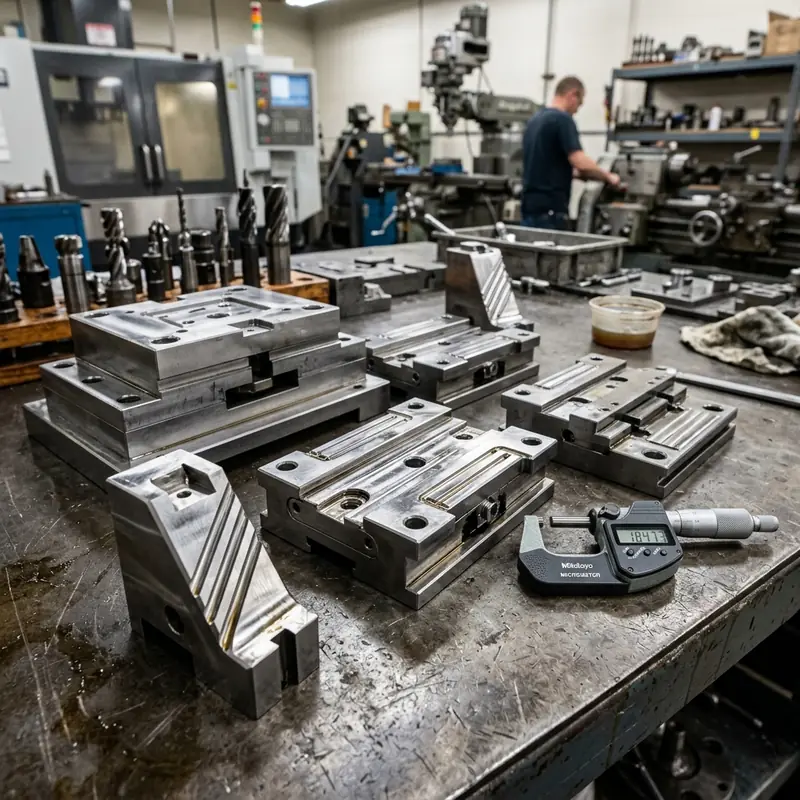
精密模具滑块、斜导柱与耐磨块机构 (Cr12MoV高耐磨钢)
Cr12MoV冷作模具钢 模具配件机构

精密模具滑块、斜导柱与耐磨块机构 (Cr12MoV高耐磨钢)

CNC成型铣削+真空淬火+精密磨床修磨 · 公差 ±0.008mm

项目详情

精密模具滑块、斜导柱与耐磨块机构 (Cr12MoV高耐磨钢)
精密模具滑块、斜导柱与耐磨块机构 (Cr12MoV高耐磨钢) · 车间加工成品实拍 公差 ±0.008mm
技术规格
零件名称
精密模具滑块、斜导柱与耐磨块机构 (Cr12MoV高耐磨钢)
加工材料
Cr12MoV冷作模具钢
加工工艺
CNC成型铣削+真空淬火+精密磨床修磨
尺寸精度
±0.008mm
应用行业
模具配件机构
交付数量
4套
交付周期
3天

加工工艺路线

图纸分析 DFM
材料备料
CNC开粗
精加工
线割/放电
研磨配模
尺寸自检
包装交付

质量保障

🎯
严按图纸公差加工
关键配合尺寸严格把关,加工不到位不出厂
📄
花岗石测量台自检
数显高度尺、卡尺、千分尺层层测量复核
🔬
真材实料不偷料
采用正品模具钢与国标合金料,材质真实可靠
✅
首件确认制度
批量加工前支持首件试样确认,获批后方投产

案例详细说明

机构滑动耐磨配合要求

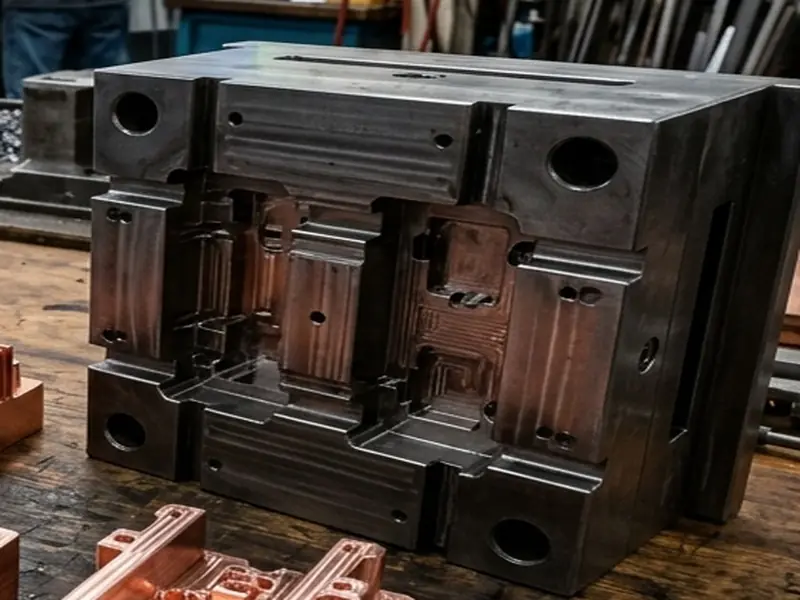
注塑模具滑块机构在高频开合模动作下承受巨大的侧向抽芯力与滑动摩擦。若配合间隙过大,注塑件产生飞边;若间隙过小或热膨胀后易咬死拉伤。天麒车间师傅对滑块导轨配合间隙精确修配在0.015~0.020mm之间,滑动平稳顺畅。

加工流程规范

锻件退火料在加工中心上开粗并钻孔攻丝,单边保留0.4mm磨量;送专业真空淬火厂进行HRC 58-60淬火加多次深冷回火;回厂后在精密磨床上用专用CBN砂轮微量修磨斜导向面及工作面,滑动面刻有储油回油槽,确保长期高频使用无磨损拉伤。

核心指标

加工精度 ±0.008mm
加工工艺 CNC成型铣削+真空淬火+精密磨床修磨
交付数量 4套
交付周期 3天

有类似需求?

上传图纸,15 分钟内获得老师傅专业评估

立即询价
热线:13276265038
微信:/13276265038

支持图纸格式

.STEP .STP .IGS .X_T .DWG .DXF .PDF
电话咨询 极速询价