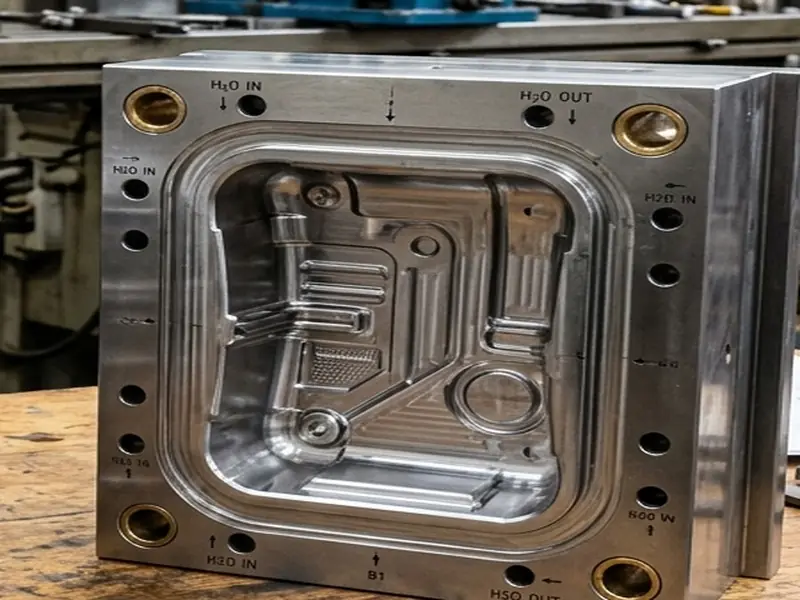
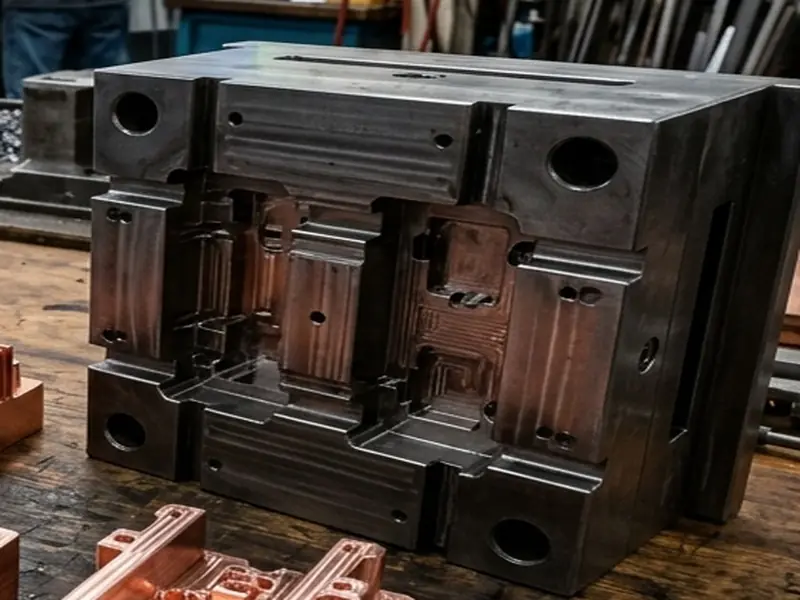
CNC深孔钻+慢丝割孔+型面精铣 · 公差 ±0.01mm
后模仁型芯顶针孔深度超过120mm,若钻偏会导致顶杆倾斜卡滞甚至顶爆塑件。天麒车间采用数控深孔钻机精确定位打出引导孔,再用精密铰刀铰孔,对异形截面斜顶孔采用中走丝割修工艺,确保每根顶针推拉顺畅无摆动。
上传图纸,15 分钟内获得老师傅专业评估