

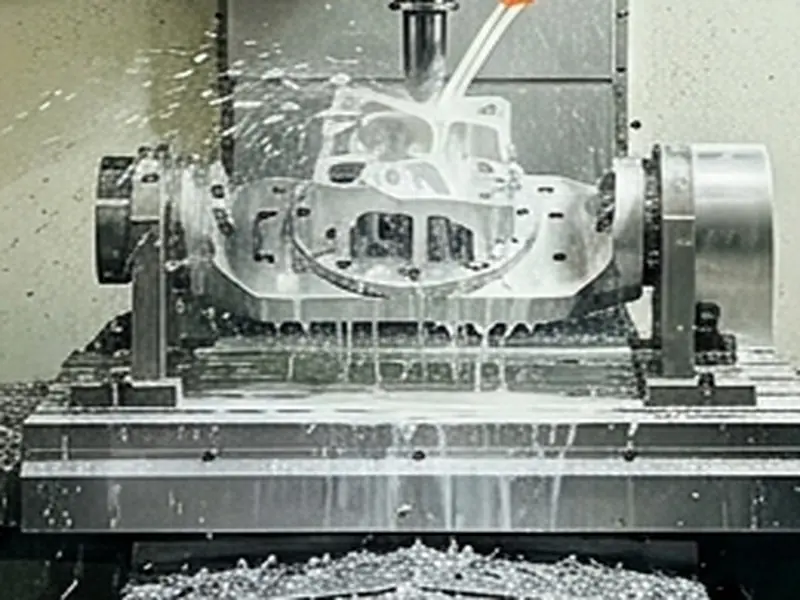
铝合金以其密度低、导热好、比强度高且易于表面阳极氧化的特点,被广泛应用于工业自动化、新能源汽车、航模及消费电子领域。然而,“铝件好切削,但极易变形”,尤其是壁厚小于 3mm 的薄壁件或不对称腔体结构,经常在松开机床虎钳的一瞬间发生翘曲超差。天麒模具车间老师傅通过多年摸索,总结出以下五套实战防变形组合拳。
一、铝合金加工变形的三大物理根源
- 毛坯内部固有残余应力:铝板在轧制与挤压冷却过程中,芯部与表层冷却不一致,积聚了巨大的内部残余应力。当数控铣削将表层材料切除后,原有应力平衡被打破,工件便发生宏观翘曲。
- 切削热引起的不可逆热变形:铝的热膨胀系数高达 23×10-6/℃,是普通钢材的近两倍。大切削量下若冷却不充分,切削区局部高温会导致工件膨胀,冷却后尺寸收缩变小。
- 机床夹紧力引起的弹性变形:普通平口虎钳多为两点或两面刚性夹紧。薄壁工件在被夹紧时发生微小弹性形变,机加铣平时处于被压扁状态,一旦松开虎钳,工件弹性回弹立即变弯。
二、老师傅实操防变形五大核心绝招
绝招 1:选材首选预拉伸板(如 6061-T651)
牌号后缀带 T651 的铝板是经过专业拉伸机进行 1.5%~3% 永久塑性拉伸处理的板材。该道工序消除了材料内部 90% 以上的轧制残余应力,从源头上大幅降低了大切削量加工后的变形概率。
绝招 2:坚决贯彻“粗精分开、对称去除”原则
严禁一次装夹直接开粗并精修到底。正确的工艺步骤是: 第一道工序:正面与反面交替分层粗铣,去除 80% 余量,留 0.5mm 精加量; 第二道工序:将工件从虎钳完全松开,静置 2~4 小时或轻敲振动,让内部残余应力充分释放并变形到位; 第三道工序:重新轻装夹找正打表,微量精铣基准面与型腔,每次吃刀量控制在 0.1~0.2mm 内。
绝招 3:采用专用仿形软爪或真空吸盘装夹
对于异形与薄壁件,在机床上自制铝合金软爪,铣出与工件外形 100% 贴合的型面,将局部点接触变为大面积面接触夹持,夹紧力均匀分散;对于大平板薄件,优先采用真空吸盘或四周留工艺搭边螺栓压紧,受力方向垂直于底面,杜绝侧向挤压变形。
绝招 4:选用大螺旋角(45°~55°)超细晶粒铝用专用铣刀
切勿使用普通加工钢件的涂层刀具切铝。专用铝刀具备大容屑槽、微晶镜面抛光前刀面和锋利刃口,剪切阻力极小,排屑轻快无积屑瘤,大幅减少了切削力对工件的撕扯挤压。
绝招 5:高转速、快进给、大流量切削液对冲降温
机床主轴转速保持在 8000~12000rpm,提高线速度,让大量切削热直接被飞出的铝屑带走,而不积聚在工件本体上;双喷嘴对准切削点高压冲注切削液,保证工件在恒定温度下完成最终尺寸切削。