

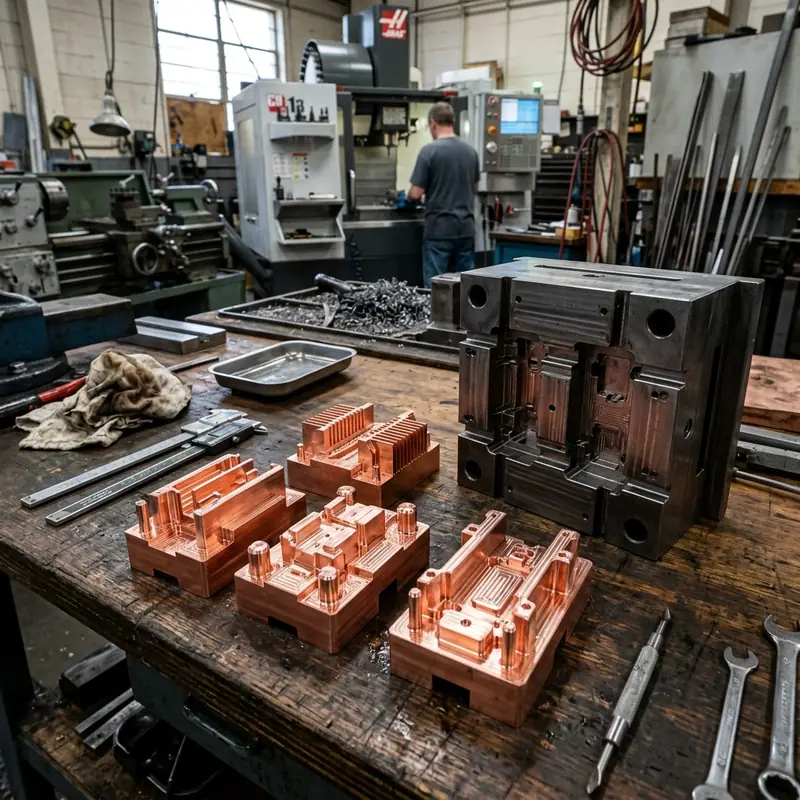
在现代精密塑胶模具与精密机械加工中,数控铣床由于刀具旋转半径的物理限制,无法在内凹拐角加工出尖锐的直角,对于狭长深槽(深筋骨位)也极易断刀弹刀。电火花成型加工 (EDM) 正是解决这类难点的核心特种手段。而放电能否成功,关键在于电极(铜公)的制作精度与火花位的合理预留。
一、紫铜电极(铜公)高速精雕的核心把控
- 材料纯度:必须选用优质 T2 无氧高纯度紫铜(导电率 ≥98%),严禁使用回收杂铜。内部微小气孔或砂眼会导致放电过程中电极局部异常损耗,在模仁型腔上留下麻点;
- 精雕机高速走刀:紫铜材料黏软,传统切削极易翻边。天麒采用高速精雕机(转速 20000~24000rpm),配合专用微径超细颗粒钨钢铜公刀,进给平稳微量切削,刃口光洁如镜,无毛刺翻起;
- 标准分中基准面:每个电极柄部必须精密铣削四面平整打表基准与 Z 向对刀台阶,出厂公差保证在 0.003mm 以内,便于火花机师傅直接打表对中,杜绝二次找正累计误差。
二、火花位(放电间隙)精准缩放法则
电火花是脉冲击穿放电,电极与钢料之间始终存在一定的放电间隙(火花位)。因此电极模型必须在 3D CAD 中预先沿法线方向做微量收缩:
| 电极类型 | 单边火花位缩放量 | 放电电流设定 | 主要作用与表面效果 |
|---|---|---|---|
| 粗公 (Rough Electrode) | 0.12 ~ 0.18 mm | 15 ~ 35 A (大电流) | 快速去除 90% 钢料,效率优先 |
| 中公 (Medium Electrode) | 0.08 ~ 0.10 mm | 6 ~ 12 A (中等电流) | 规整型面,修正粗放电过度变质层 |
| 幼公/精公 (Finishing Electrode) | 0.03 ~ 0.05 mm | 1 ~ 3 A (微弱电流、窄脉宽) | 最终尺寸到位,获得细腻火花纹 (Ra 0.4~0.8μm) |
三、防止深骨位放电积碳的实战绝招
在深筋骨位(深度 >15mm,厚度 <1.0mm)放电时,蚀除下来的炭黑与金属碎屑不易排出。一旦游离碳颗粒积聚,就会形成点弧短路放电(积碳),将模具钢料烧蚀出坑洞甚至报废。师傅应对技巧:
- 电极开设排渣孔与气道:对于大面积或深筋电极,在铜公非成型面钻出排渣孔或斜切排气槽;
- 高压冲油与定时深抬刀:开启侧向冲油管,将火花油精准喷射至放电间隙;系统设定高频率深抬刀动作(每加工 0.5 秒抬刀排渣一次),利用液压抽吸将熔融碎屑彻底排出;
- 微电脑短路回退保护:天麒精密火花机配备智能自适应电源,一旦检测到极间电压降至非正常短路阀值,系统毫秒级切断放电并高速回退,彻底杜绝模具型腔拉弧积碳。