

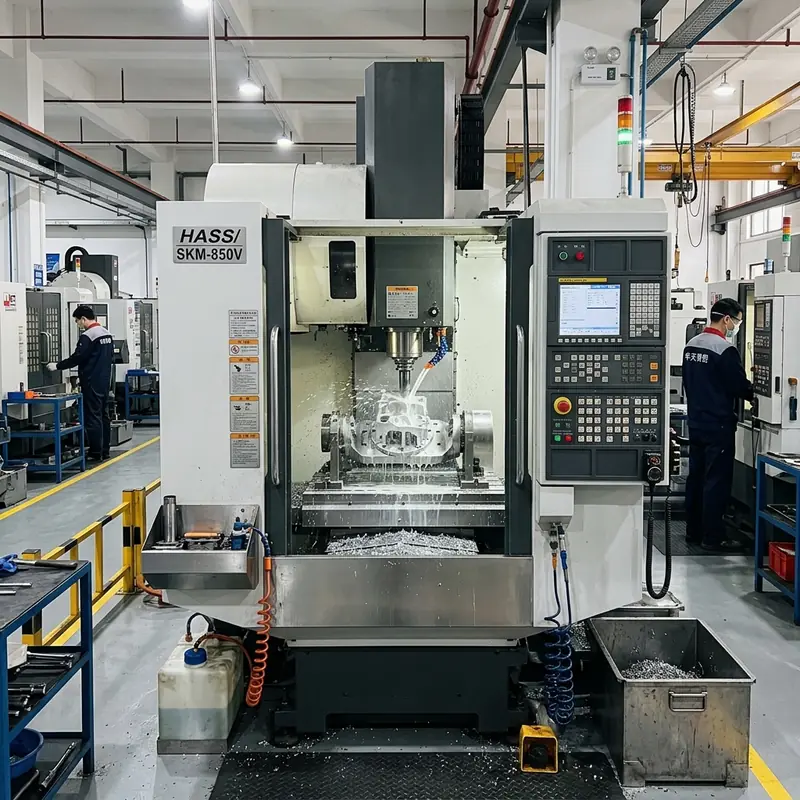
一、RTCP刀尖跟随技术与短刀高刚性切削机理
传统三轴机床在加工深度超过80mm的深腔或负角斜面时,刀具悬伸比往往超过L/D=6,刚性呈几何级数下降,极易引发切削共振。五轴加工中心配备的RTCP(Rotation Tool Center Point)实时运动学补偿功能,能够确保无论回转台和主轴头如何多自由度摆动,刀尖始终精准贴合编程轨迹。这使得编程工程师能够使用L/D≤3的极短高刚性铣刀,通过倾斜15°~25°刀轴绕开模壁干涉,实现切削深度与线速度成倍提升,同时获得如同镜面般均匀细腻的表面微观几何质量。
二、复杂模具一次装夹多面加工消除累积公差
对于具备多面滑块斜抽芯、斜导柱孔与复杂分水水路的复杂注塑模仁,三轴加工通常需要4~6次重复翻面装夹,每次拆装找正均不可避免地引入基准转换误差(累积误差往往达0.02~0.03mm)。五轴加工通过单次气动自定心装夹,即可在同一工序内完成顶面复杂型面精铣、四周滑块侧面配合槽定位铣削、斜顶安装孔倾斜攻丝以及深孔冷却回路加工,各几何要素之间的位置度与同轴度公差可严密收敛至0.005mm以内,大幅提升模具装配契合度。
三、核心加工工艺与技术参数对比表
四、常见工程技术痛点与现场解决方案 (FAQ)
Q1:连续五轴联动与3+2定轴定位加工在模具制造中应该如何取舍?
A:3+2定轴加工本质是将两个旋转轴作为倾斜定位角锁死,仍以三轴方式切削,其优势是回转轴液压抱闸锁死后机床刚性极高,非常适合大型平面的大进给粗加工和倾斜深孔钻削;而连续五轴联动则适合复杂连续曲面、叶片、微细螺旋流道等需要刀轴动态连续变向的型面精铣。天麒模具在工艺规划上通常采用'3+2开粗定轴+连续五轴精光曲面'的最佳组合。
Q2:五轴加工曲面时,如何规避主轴头或摆台与工件夹具的干涉碰撞风险?
A:五轴运动自由度高,机床碰撞属于零容忍事故。天麒模具建立了严格的CAM数字孪生仿真流程:编程工程师必须将机床铸件、旋转摆台、零点定位夹具及刀柄装夹尺寸1:1导入CAM系统(如UG NX / PowerMill),在后置输出代码前运行全行程3D防碰撞与行程限位仿真,彻底杜绝过切与撞机隐患。
Q3:五轴联动加工的成本是否远高于普通三轴加工?对客户而言经济性体现在哪里?
A:单看机床小时费率,五轴机床确实高于三轴;但从整套模具的交钥匙总成本来看,五轴加工显著节约整体费用。五轴加工将多道装夹工序合并为一道,减少了工装治具制作费与调机打表工时,更省去了模具装配环节几十个小时的高技能手工省模修配工时,模具出样周期可压缩40%以上。
天麒(常州)模具 · 实体源头加工大厂品质保障
二十年专注精密注塑模具制造、CNC五轴数控精密零件切削、航空铝模具高速铣削、慢走丝线割与工装夹具定制,看图快速报价,按图保公差!