

一、7075预拉伸铝板残余内应力释放与分层对称走刀
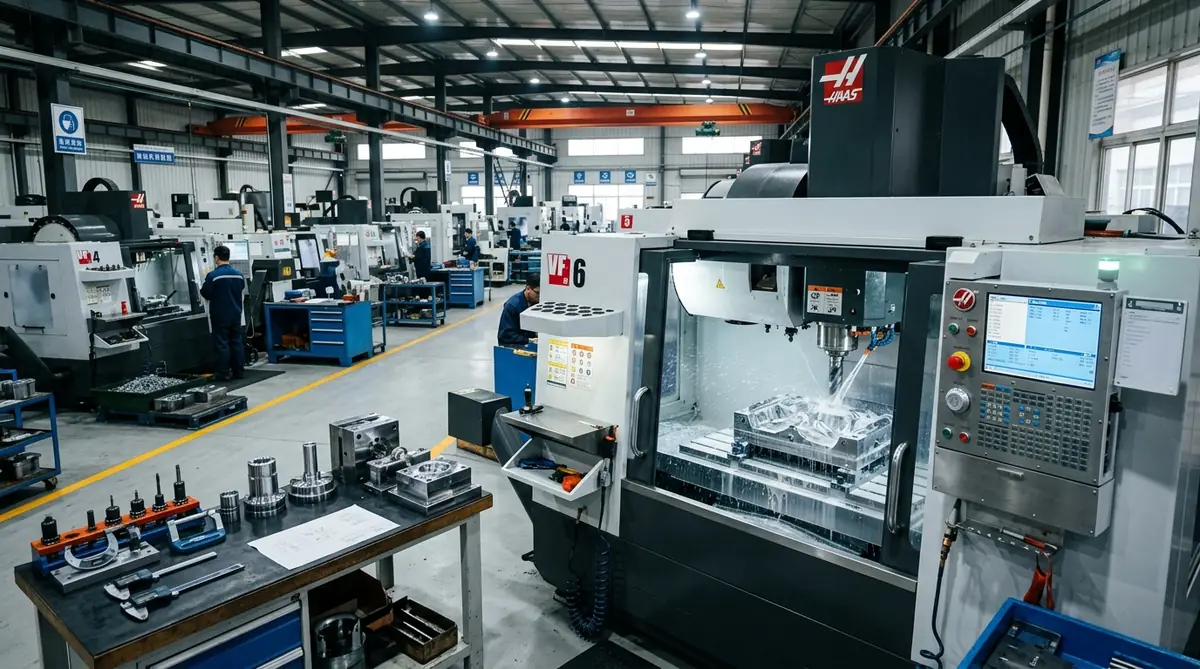
铝合金轧制板材在热处理时内部存在极高的热应力与组织应力,若单面快速切除大量金属,受力平衡被瞬间打破,工件便会发生扭曲拱起。天麒模具在选材上严选经过预拉伸消除应力处理的7075-T651高品质铝板;在CNC粗加工开粗阶段,严禁单面直接切削至底,而是采用'对称分层翻转去料法'——正面粗铣去料50%,翻转工件背面粗铣去料50%,随后将工件完全松开螺钉释放弹性恢复形变,静置时效后再进行半精铣与精铣,使模架与型腔平面度长期保持在0.005mm内。
二、高线速度高速排屑与微量润滑(MQL)防积屑瘤
铝合金在干切削或普通低压切削液冷却下,切屑易熔焊在刀具前刀面上形成积屑瘤,造成刀刃磨损加剧和型面拉伤。我们采用专为铝合金设计的超镜面研磨抛光立铣刀(前刀面粗糙度Ra<0.05μm,配合大容屑槽与38°/45°不等螺旋角),配合主轴转速20000~24000 RPM的高速切削(线速度Vc高达1200m/min)。切削区施加微量植物油雾微量润滑(MQL)与低温冷风高压吹扫,使切屑在瞬间被锋利剥离并顺畅吹离工件,实现 Ra 0.2~0.4μm的光洁切削面。
三、核心加工工艺与技术参数对比表
四、常见工程技术痛点与现场解决方案 (FAQ)
Q1:铝合金模具注塑成型时容易磨损,如何提升其模具寿命?
A:未表面改性的铝合金硬度较低(7075硬度约HB150),若直接用于玻纤增强工程塑料(如PA66+30%GF)会加速磨损。天麒模具采用两项增强技术:第一,在分型面与滑动接触部位镶嵌淬硬模具钢(如Cr12MoV或DC53)耐磨块;第二,对铝型腔表面实施特种硬质阳极氧化(Hard Anodizing)或微弧氧化(MAO),使表面生成一层高硬度氧化铝陶瓷相(硬度达HV450~500),模具成型寿命可轻松突破10万模次。
Q2:铝模具与传统模具钢相比,注塑生产效率能提升多少?
A:铝合金的热传导系数约为130~160 W/(m·K),而普通P20或718模具钢仅为30~35 W/(m·K)。在薄壁胶件或大型塑料件注塑中,制件冷却硬化时间占整个成型周期的60%~70%。使用铝模具后,模具型腔吸热与散热速度成倍加快,单模成型节拍通常可缩短30%~50%,为客户注塑车间大幅节约机台能耗与人工成本。
Q3:大尺寸铝合金模具在装夹固定时如何防止夹紧力导致工件弹性变形?
A:铝材料弹性模量约为70GPa(仅为钢材的1/3),过大的机械虎钳侧向夹紧力会直接造成工件弹性回弹变形。天麒模具在加工大尺寸铝件时全面推行多点气动真空吸盘或专用零点气动柔性夹具,利用负压均匀吸附工件底面,杜绝局部受力集中,确保下机松夹后几何尺寸零回弹。
天麒(常州)模具 · 实体源头加工大厂品质保障
二十年专注精密注塑模具制造、CNC五轴数控精密零件切削、航空铝模具高速铣削、慢走丝线割与工装夹具定制,看图快速报价,按图保公差!