

一、微量润滑(MQL)油气二相流渗透润滑与防积屑瘤物理机理
切削铝合金时产生积屑瘤(Built-Up Edge, BUE)的根源在于刀屑接触区的高温高压引发金属亲和微焊。传统切削液在极高切削速度(主轴转速>20000 RPM)下由于切屑与刀具的紧密贴合而根本无法渗透到刀尖最核心的接触微区。MQL系统将微米级植物基油脂雾化颗粒借助0.6~0.8MPa高压干燥压缩空气高速喷射,油雾微粒能利用毛细管效应瞬间渗透进刀具前刀面与切屑底部的纳米级缝隙中,形成一层坚韧的分子级极压润滑膜,将摩擦系数骤降50%以上,彻底切断积屑瘤形成的物理温床。
二、波形刃大容屑槽刀具与深腔气动高压螺旋排屑系统
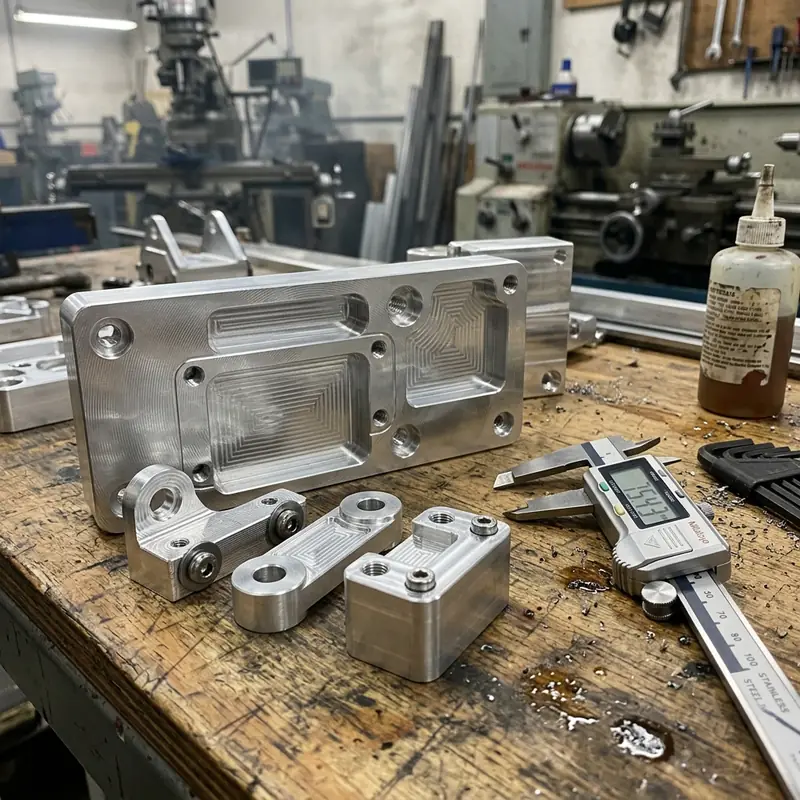
铝合金切削排屑量巨大,一分钟内产生的切屑体积往往是原有工件体积的数十倍。若切屑在深腔内产生缠绕打卷,不仅会划伤已加工好的高光表面,更会诱发崩刀。天麒模具采用经过抛光处理的大容屑槽单刃/三刃铝专用刀具(前角增大至18°~22°),配合刀具内冷孔高压同轴气流;切削产生的碎屑在锋利卷屑槽的作用下迅速折断为'C'型微小碎屑,并被高压气流瞬间吹飞送入排屑传送链,工件表面保持干爽洁净,无需二次费时清洗,出机即可直接进入三坐标检测流程。
三、核心加工工艺与技术参数对比表
四、常见工程技术痛点与现场解决方案 (FAQ)
Q1:微量润滑MQL每小时只消耗几十毫升润滑油,工件和刀具真的不会过热发烫吗?
A:这是对高速切削物理学最常见的误解。在超高速铣削状态下(线速度Vc>1000m/min),由于极高的切削应变率,切削产生的大部分热量(80%以上)都以极高动能随高速弹出的灼热切屑带走;同时MQL系统每分钟喷射数百升的强劲压缩空气流提供了极佳的风冷对流降温效果;微量油脂则消除摩擦热源。实测切削完成后工件表面温度通常仅在30℃~40℃之间,完全不会发生过热变形。
Q2:MQL加工对车间工人的操作环境和健康有何显著改善?
A:传统乳化切削液在长期循环中极易滋生厌氧细菌发臭变质,挥发的油雾不仅刺激工人呼吸道与皮肤导致皮炎,而且废液属于国家危险废物(HW09类),处置成本高昂。天麒模具采用的高端MQL润滑剂选用可生物降解的天然合成植物酯,无毒无味,且全封闭机床配备负压油雾收集器,车间空气清新干爽,彻底杜绝工业职业危害与环境污染。
Q3:天麒模具承接铝合金精密零部件和铝模具外协,有哪些交期与产能优势?
A:天麒模具工厂拥有二十余台高转速数控加工中心及五轴联动设备,常年储备各牌号(6061/7075/5052)高质量预拉伸铝板库存;借助MQL高效干爽加工链,我们省去了传统浸泡清洗除水环节,从看图编程到首批试样交付最快仅需24~48小时,大批量精密铝件月交付能力达数万件,品质与交期深受长三角及全国客户信赖。
天麒(常州)模具 · 实体源头加工大厂品质保障
二十年专注精密注塑模具制造、CNC五轴数控精密零件切削、航空铝模具高速铣削、慢走丝线割与工装夹具定制,看图快速报价,按图保公差!