

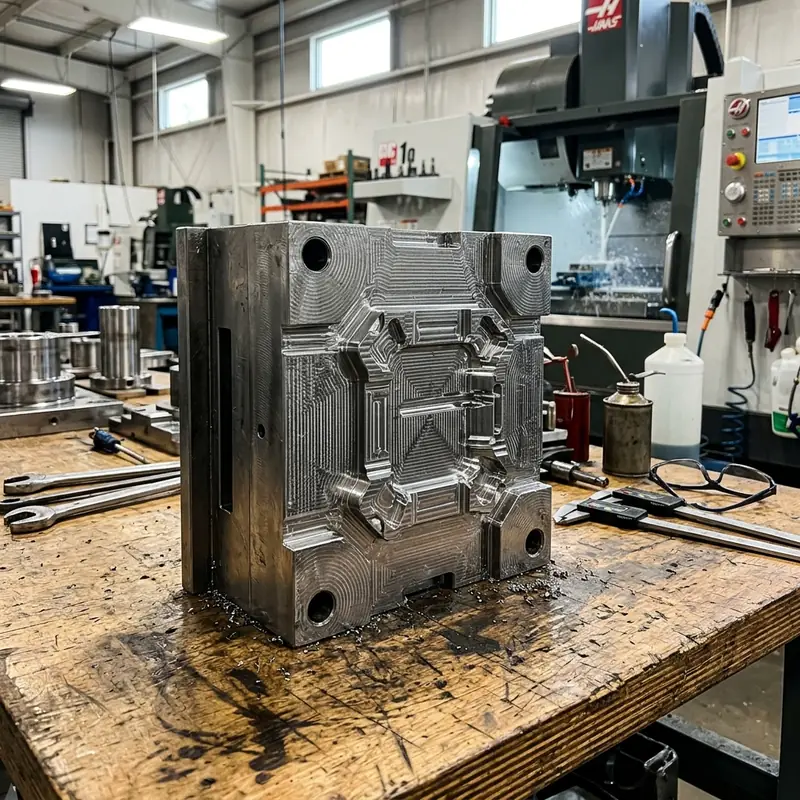
一、 7075-T651铝模具 vs 传统P20/718钢模具关键指标对照
铝模具并非简单的“材料替换”,而是对热流道传热学与数控切削机理的重构。以下为工程实测核心对比数据:
| 对比评估项目 | 7075-T651 航空级铝合金模具 | 传统 P20/718 预硬模具钢 | 对注塑量产与研发的影响 |
|---|---|---|---|
| 金属切削去除率 | 450 ~ 850 cm³/min | 80 ~ 160 cm³/min | 粗铣型腔耗时缩短 60%~75% |
| 导热系数 (W/m·K) | 130 ~ 160 | 29 ~ 33 | 注塑冷却固化周期压缩 30%~50% |
| 精加工公差精度 | ±0.005mm ~ ±0.008mm | ±0.008mm ~ ±0.015mm | 配合五轴联动可实现微米级贴合 |
| 表面粗糙度 (Ra) | Ra 0.4 ~ 0.8 μm(镜面可达0.1) | Ra 0.8 ~ 1.6 μm | 大幅削减人工省模抛光工时 |
| 常规打样交付周期 | 3 ~ 5 个工作日 | 15 ~ 25 个工作日 | 新产品抢先上市测试周期压缩70% |
二、 CNC五轴联动加工铝模具的核心SOP工艺流程
步骤 1:去应力时效与分级基准校准
大余量开粗后,高强铝内部易释放残余应力导致微弯。天麒采用“粗开粗后48小时去应力静置+二次基准精面切削”,彻底杜绝后续变形隐患。
步骤 2:五轴倾角自适应防颤振切削
利用五轴A/B双摆台偏转15°~25°切削深腔,始终保持短刀柄刚性悬伸,消除加长刀杆让刀误差与波纹振刀痕迹。
步骤 3:MQL微量润滑与镜面高速光刀
采用合成酯环保油雾+高压涡流冷风切削,配合金刚石涂层(DLC)精雕球刀,将表面粗糙度直接提升至镜面级Ra 0.2以下。
步骤 4:CMM三坐标+在线测头闭环检测
型腔精加工后立即启动机床机内测头初检,脱机后置入20℃恒温计量室进行Zeiss三坐标三维全尺寸公差判定。
三、 采购与工程常见问题解答(FAQ)
Q1: 铝合金注塑模具的寿命究竟有多少?能打多少模次?
答:对于普通工程塑料(如PP、PE、ABS、PC/ABS、POM),正品7075-T651铝模具可轻松承受 10,000 ~ 50,000 模次 的稳定注塑;如果注塑材料含有玻璃纤维(PA+GF),型腔表面进行微弧氧化(MAO)或化学镀镍特氟龙硬化后,硬度可提升至HV 450~600,保证 5,000~15,000 模次无磨损。
Q2: 为什么五轴加工中心比三轴加工铝模具好?
答:传统三轴加工遇到深槽和倾斜分型面时,必须使用超长刀杆,极易造成根部让刀、过切或振动;五轴联动加工可随时倾转主轴姿态,用最短的刀具进行侧刃切削,并且一次装夹完成5个面复合加工,省去二次装夹定位偏差,同轴度与形位公差控制在 ±0.005mm 以内。
Q3: 从提供3D数模到拿到模具或首样,需要几天?
答:天麒模具承诺收到STEP/IGS/X_T图纸后 2小时内输出DFM工艺评估及报价。由于铝模具材料备料快速且切削工时仅为钢模的三分之一,常规结构试制模具可在 3~5 个工作日内完成T0首样试模,江浙沪地区支持24小时加急响应。
常州天齐(天麒)模具 · 实体五轴智造中心
天麒模具立足常州/江阴精密制造核心枢纽,配备高精五轴联动加工中心、高速精雕雕铣机、EDM与三坐标质检设备。专注于高精度铝模具快速打样、精密汽车注塑模具、复杂五轴曲面零部件制造,致力为全球工程师提供微米级工艺保障。