
行业前沿技术解析、模具加工经验分享与天麒企业最新资讯
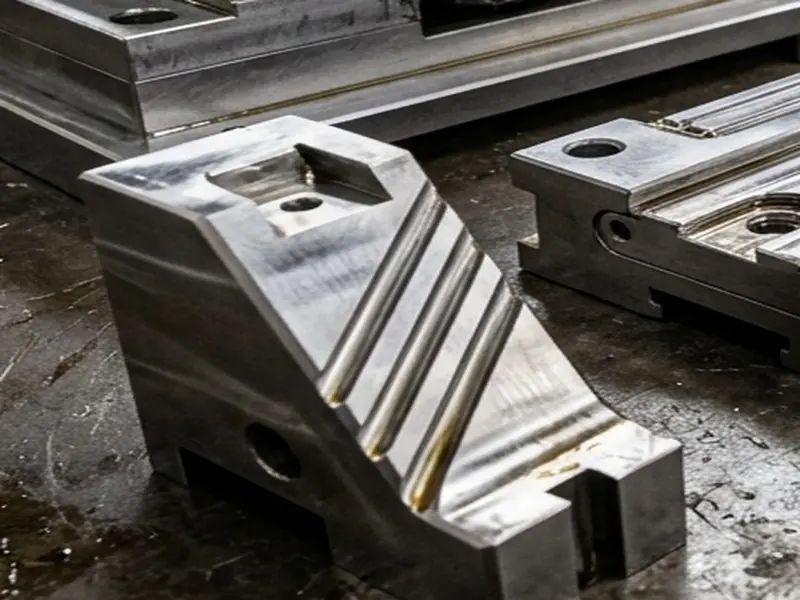
模具钢在淬火与机械加工中积蓄了巨大内应力,线切割切断破坏平衡后瞬间发生开裂与尺寸翘曲。分享粗下料预穿丝孔、平衡应力切削顺序与去应力热处理。
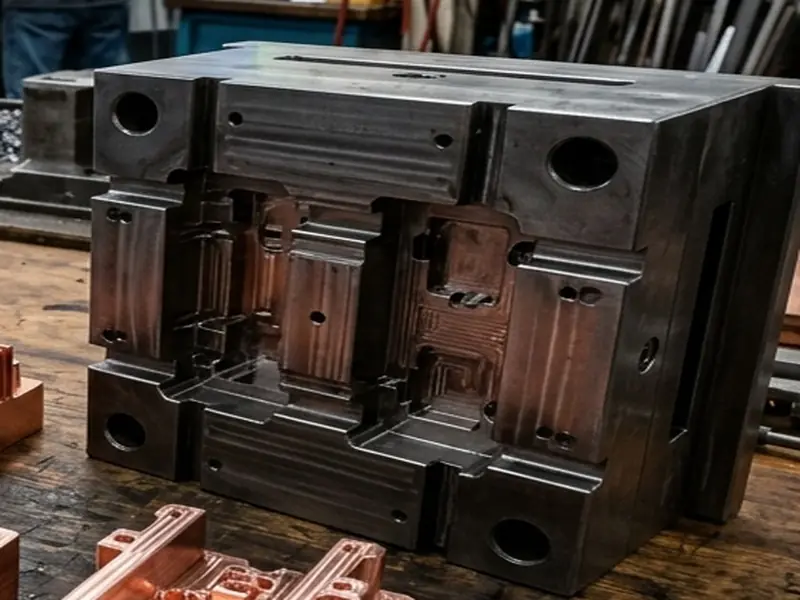
利用线切割加工非标大模数齿轮与非圆齿轮齿圈具有极高柔性。阐述CAD模型切入路径优化、电极丝半径反向几何补偿与齿向公差控制。
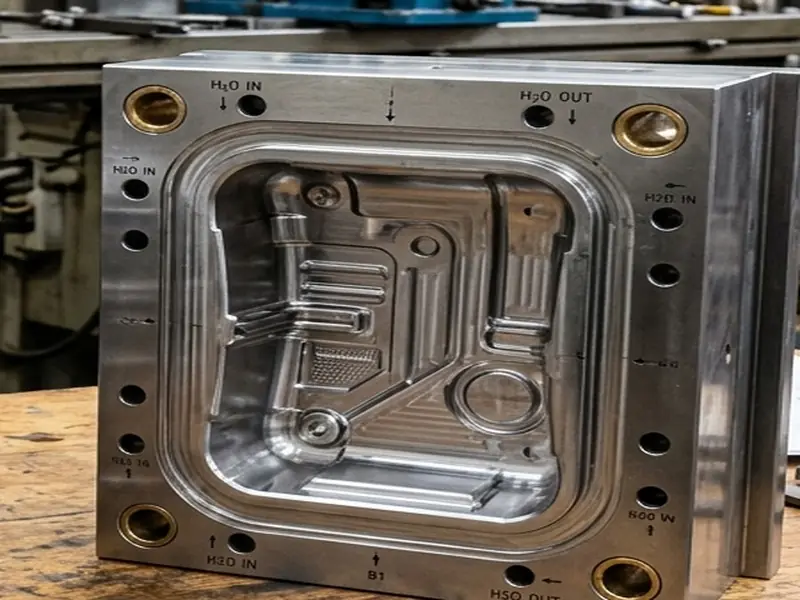
工件厚度超过200mm时,排屑液冲不到工件内部,极易导致放电短路和鼓肚(中间向内凹陷)。详述高压内冲液、减小切削能量与慢进给厚件实操方案。
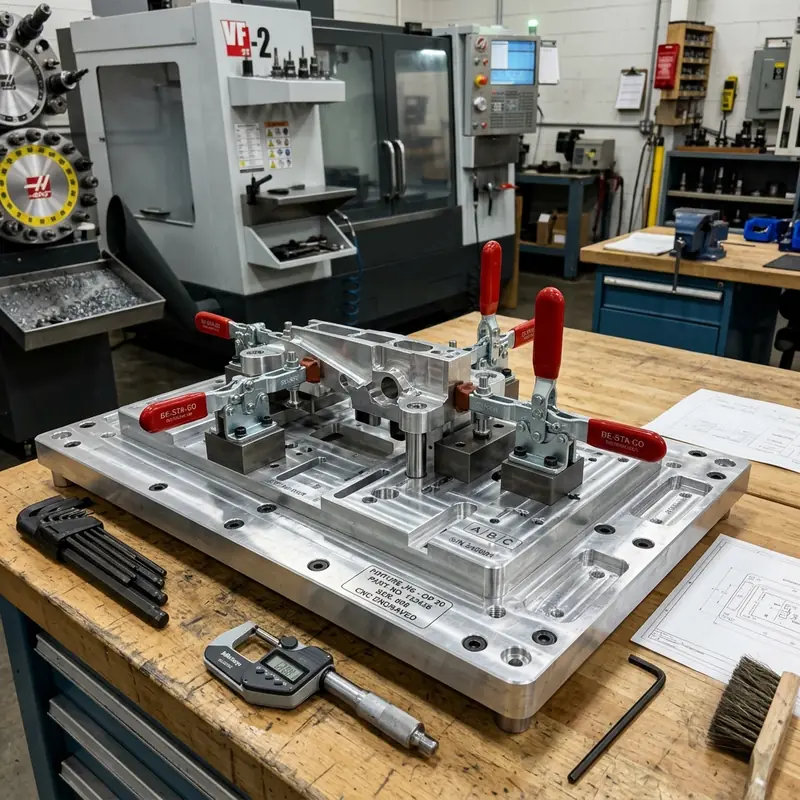
中走丝兼具快走丝的低成本与慢走丝的高光洁度优势。解析钼丝恒张力伺服系统、专用复合水基工作液及多次运丝脉冲优化技巧。
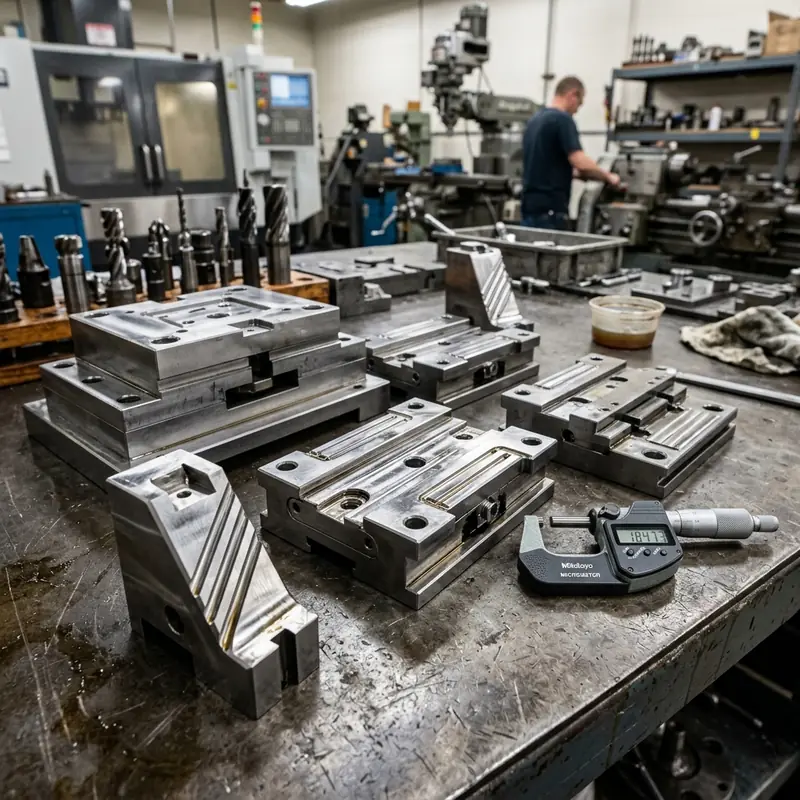
慢走丝采用单向黄铜丝连续供丝,无重复走丝误差。系统解析一割三修(主切+3次修切)高频电参数切换、拐角减速及喷流压力匹配要领。
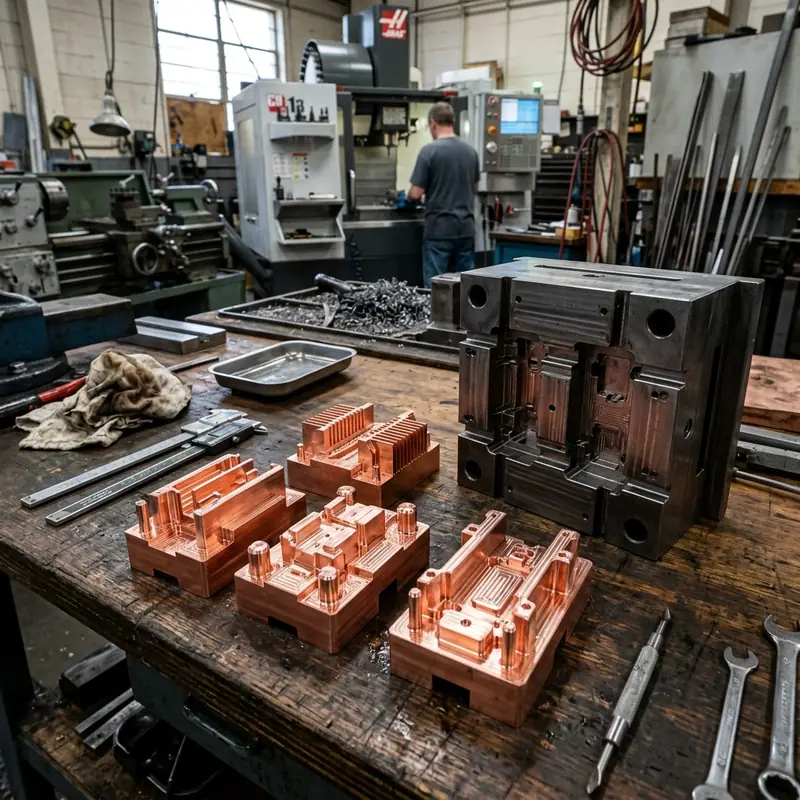
高速主轴传动轴、导柱销轴的外圆尺寸和圆柱度直接影响轴承装配间隙与高速旋转动平衡。详解顶尖定位找正、动平衡校正与无心外圆精磨工艺。
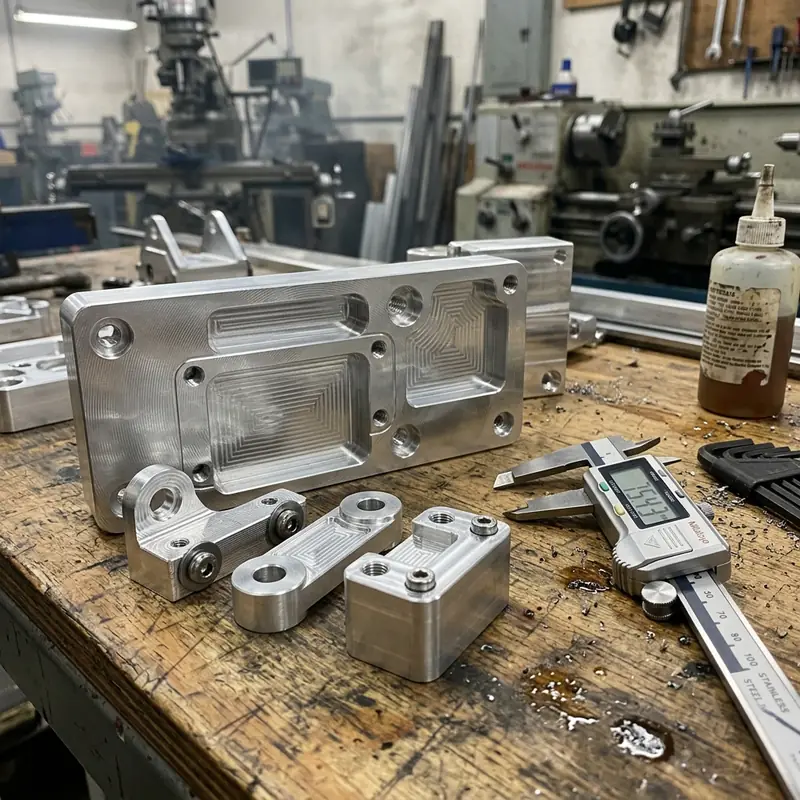
淬火后硬度高达HRC60的模具镶件和冲头,成型磨削是最后一道关键尺寸工序。解析金刚石滚轮修砂轮、十字工作台微调及退刀防退火技巧。
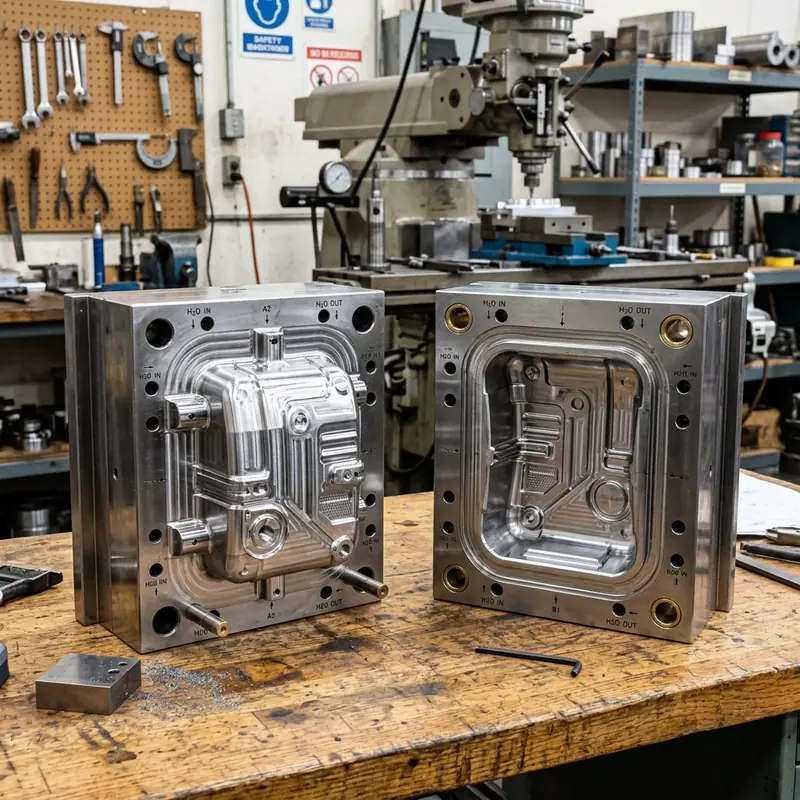
大型模架模板平面度与平行度是整套模具的基石。详解天麒模具大型精密卧轴矩台平面磨床(大水磨)翻面残余应力消除与微量磨削工艺。
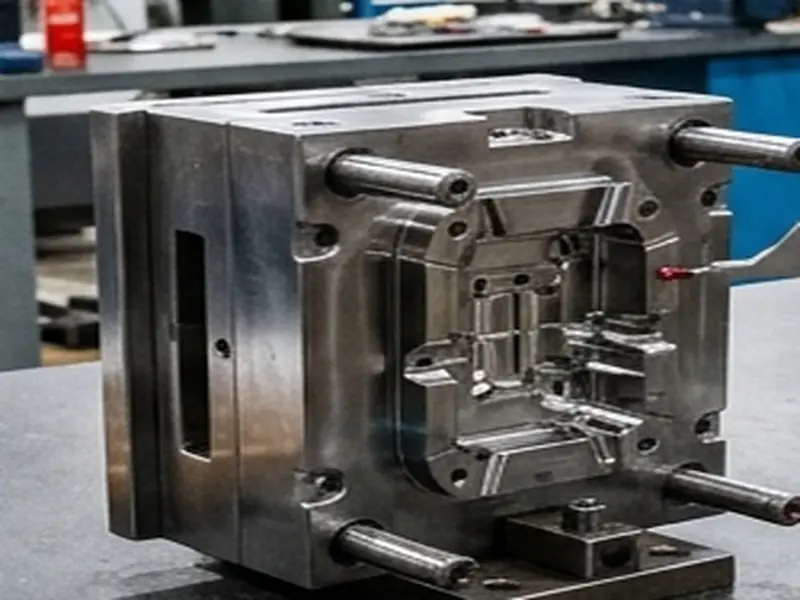
天麒模具实体车间全面公开内部机械加工与工模制作的品质管控规程:图纸三审、毛坯材质复检、机床首件全检打表、工序间流转互检与成品 100% 尺寸测量出厂规范。
